- 首页
- >
- 产品
- >
- 冷轧机操作侧工作辊轴承座
- >


冷轧机操作侧工作辊轴承座
产品简介
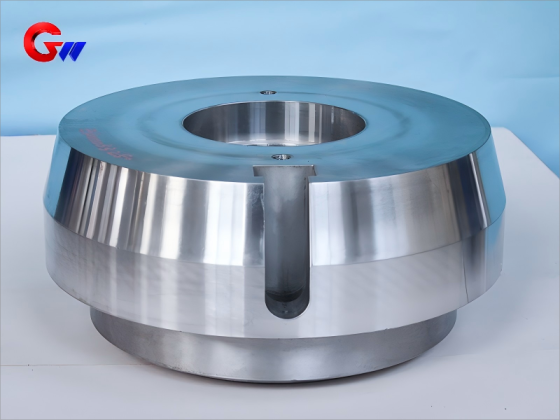
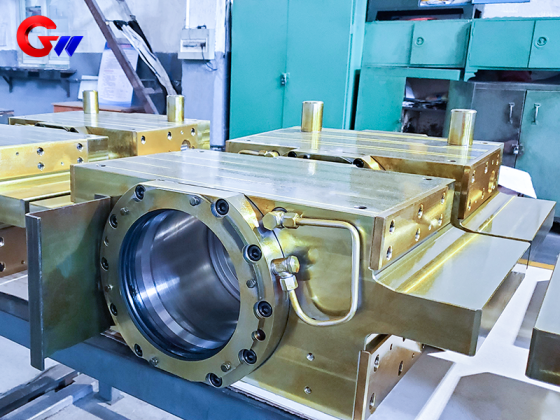
操作侧工作辊轴承座是专为冷轧机工作辊装配设计的精密加工支撑部件。它为工作辊运行提供精确的轴承定位、稳定的结构支撑和可靠的安装对中,以满足连续轧制工况下的运行要求。
该产品适用于不锈钢、硅钢及超薄带材生产,采用 QT600-3球墨铸铁制造,并结合受控热处理、精密 CNC 加工、高精度轴承安装接口、油气润滑及多级密封等技术。
产品亮点
- 高精度定位: 工作辊径向跳动控制在 ≤0.01 mm,满足精密带材轧制要求。
- 高效换辊: 集成液压锁紧机构,目标换辊时间 ≤10分钟。
- 振动控制: 针对 20–500 Hz 高频振动进行控制,规定振幅 ≤0.5 μm。
- 高精度轴承接口: 轴承孔圆柱度控制在 ≤0.003 mm。
- 多种轧机应用: 适用于六辊 UC-MILL 和二十辊 Sendzimir 轧机配置。
品牌: GW Precision
产品产地: 中国·洛阳
交货时间: 按合同约定
供应能力: 年产量最高可达 1,000 件
- GW Precision
- China,Luoyang
- 合同约定
- 年产量1000件
- 信息
冷轧机操作侧工作辊轴承座
材料及热处理规范
主要材料
工作辊轴承座采用 QT600-3 球墨铸铁制造,对应 EN-GJS-600-3牌号。该材料兼具结构强度、尺寸稳定性、减振性能以及良好的强重比,适用于精密轧机设备中的支撑部件。
材料密度约为 7.1 g/cm³。其机械性能和减振特性适用于在精密冷轧机中对工作辊及轴承组件提供稳定支撑。
化学成分
| 元素 | 规格 |
|---|---|
| 碳(C) | 3.6–3.8% |
| 硅(Si) | 2.2–2.5% |
| 锰(Mn) | ≤0.3% |
| 镁(Mg) | 0.03–0.05% |
该材料能够提供足够的结构刚度,同时在轧制过程中发挥一定的振动衰减作用。规定的振动衰减率为 ≥35%。
对于操作侧应用而言,材料稳定性尤其重要,因为支撑结构需要在反复轧制循环过程中保持工作辊、轴承组件及液压部件之间的相对位置稳定。
关键部件材料及表面处理
轴承座不同功能区域根据实际工作条件采用相应的材料和表面处理工艺。
| 部件 | 材料 | 处理工艺 |
|---|---|---|
| 轴承座本体 | QT600-3 球墨铸铁 | 等温淬火 + 喷丸强化 |
| 耐磨衬板 | GCr15SiMn | 深冷处理 + 20 μm 硬铬镀层 |
| 密封部件 | PTFE + 316L | 激光微织构处理 |
QT600-3 构成工作辊轴承座的主要结构部分,并按照规定的制造工艺进行等温淬火和喷丸强化处理。
耐磨衬板采用 GCr15SiMn,通过深冷处理和硬铬镀层改善衬板的使用性能,规定硬铬镀层厚度为 20 μm。
密封部件采用 PTFE 和 316L 材料,并根据要求对指定密封表面进行激光微织构处理,以满足相应的密封和运行要求。
上述材料组合使该部件能够在同一冷轧机组件中实现结构支撑、耐磨和密封等功能。
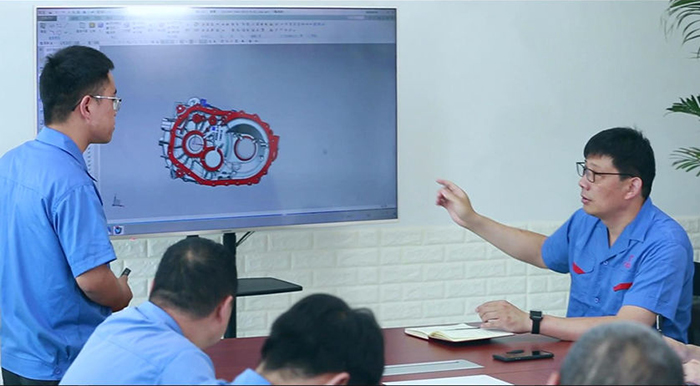
广纬精工热处理工艺
等温淬火
工作辊轴承座本体采用受控热处理工艺:
加热:900°C × 2 h
盐浴淬火:300°C × 1 h
空冷
尺寸稳定性处理
时效处理:180°C × 24 h
规定尺寸变化:≤0.005%
热处理是制造过程中的重要环节,因为尺寸稳定性会直接影响轴承接口和安装表面的加工精度。
对于精密轴承座而言,加工后的非受控尺寸变化可能影响轴承安装以及轴承、工作辊与轧机结构之间的对中关系。因此,在最终精密加工和检测之前,通过规定的时效处理进一步提高部件的尺寸稳定性。
机械加工精度
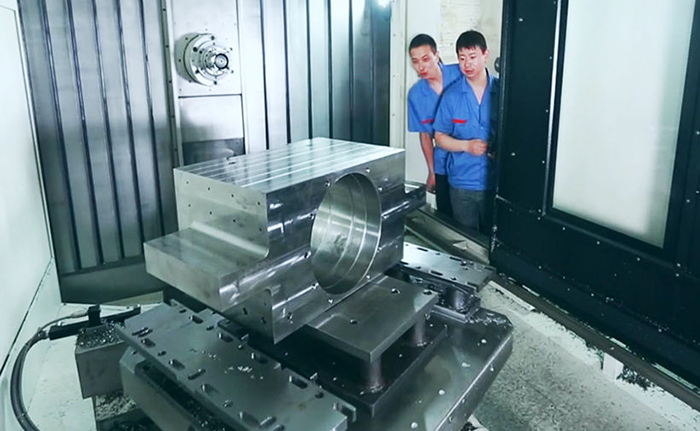
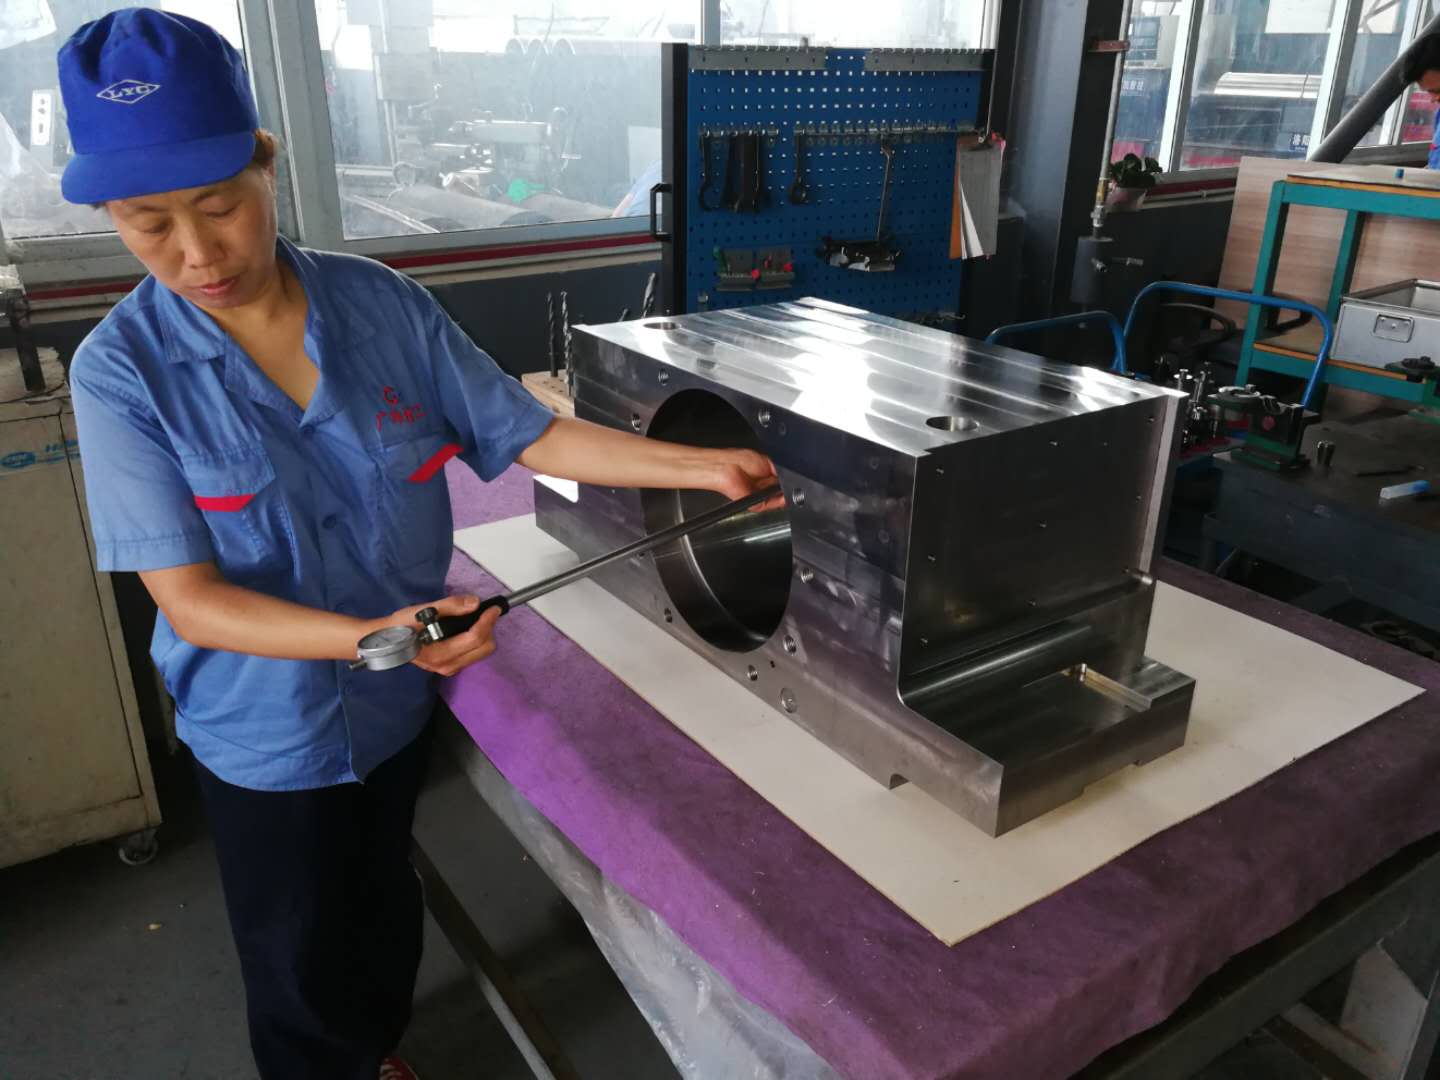
工作辊轴承座对尺寸精度具有较高的制造要求,尤其是轴承孔、安装面、定位孔以及其他关键安装接口,需要按照规定的公差等级进行检测。
关键尺寸公差
| 特征 | 规格 | 检测方法 |
|---|---|---|
| 轴承孔 | Φ200–400 mm,IT4 | 电子塞规 + 圆度仪 |
| 液压缸安装面 | 平面度 0.01 mm | 光学平晶 |
| 定位销孔 | H6 | 三坐标测量机(CMM) |
| 轴承孔圆柱度 | ≤0.003 mm | 精密尺寸检测 |
| 安装面垂直度 | ≤0.005 mm/100 mm | 精密尺寸检测 |
轴承孔是工作辊轴承组件与支撑结构之间的重要连接接口。轴承孔圆柱度要求为 ≤0.003 mm,以保证规定的几何精度。
液压缸安装面的平面度要求为 0.01 mm,定位销孔按照 H6 公差进行加工。
各安装面的垂直度控制在 ≤0.005 mm/100 mm。这些精度控制有助于保证该部件在冷轧机内部的安装关系和定位精度。
润滑系统
工作辊轴承座采用油气润滑系统,为轴承相关工作区域提供受控的润滑介质。
油气润滑
润滑油: ISO VG 68 合成酯润滑油,含 MoS₂ 添加剂
| 参数 | 规格 |
|---|---|
| 供油量 | 0.05 ml/次 |
| 空气压力 | 0.4–0.6 MPa |
| 频率 | 2–5 Hz |
| 调节方式 | 根据轧制速度自动调节 |
油气润滑系统能够在连续运行过程中提供受控的润滑。润滑频率可以根据轧制速度自动调整,从而帮助设备在不同生产工况下保持适宜的润滑状态。
对于操作侧组件而言,稳定的润滑有助于保证轴承接口可靠运行,并满足冷轧机连续工作的要求。
冷轧机应用
操作侧工作辊轴承座适用于不锈钢、硅钢及超薄带材生产所使用的冷轧设备。
六辊 UC-MILL
该部件可应用于六辊 UC-MILL 配置,用于不锈钢和硅钢带材轧制。
适用轧制厚度:
0.1–2.0 mm
操作侧支撑结构为该类型冷轧机提供工作辊定位及轴承安装所需的接口。
二十辊 Sendzimir 轧机
该部件也可用于二十辊 Sendzimir 轧机,用于超薄带材生产。
适用轧制厚度:
0.02–0.2 mm
超薄带材生产对轴承对中、尺寸稳定性、振动控制以及工作辊精确定位具有更高要求。
质量控制
广纬精工对工作辊轴承座的整个制造过程实施过程化质量控制,包括材料准备、热处理、CNC 加工、精密检测、清洁以及最终交付。
关键尺寸采用相应的精密测量设备进行检测,包括电子量规、圆度检测设备、光学平晶以及三坐标测量机。
重点检测项目包括轴承孔、定位孔、安装表面、几何公差以及其他功能性接口。
完成加工后的轴承座经过清洁和去毛刺后进行最终检测,并根据生产及合同要求编制相应的检验文件。
通过受控的材料选择、热处理、精密加工、尺寸检测、润滑设计和密封结构,广纬精工为高要求的冷轧机应用提供操作侧工作辊支撑部件。
工作辊轴承座润滑及密封系统
油气润滑系统
油:ISO VG 68合成酯(含MoS₂添加剂)
参数:
油量0.05ml/次
气压0.4-0.6MPa
频率2-5Hz(随轧制速度自动调整)
多级密封
第一步:磁流体密封(耐压0.15MPa)
第二步:碳化硅机械密封
第三步:迷宫式气封(N2保护)