- 首页
- >
- 产品
- >
- 35CrMoV冷轧机铸钢套(动平衡试验检测)
- >


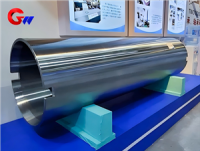
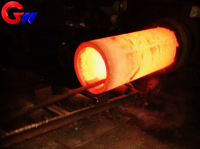
35CrMoV冷轧机铸钢套(动平衡试验检测)
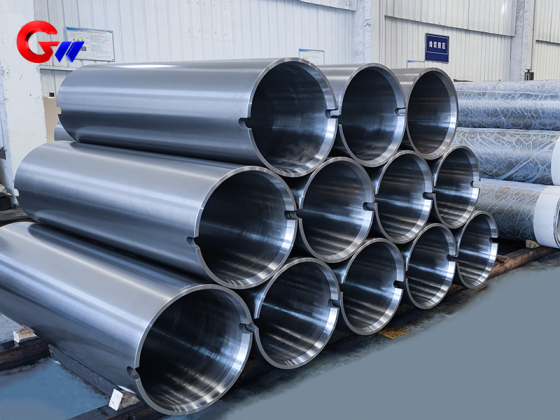
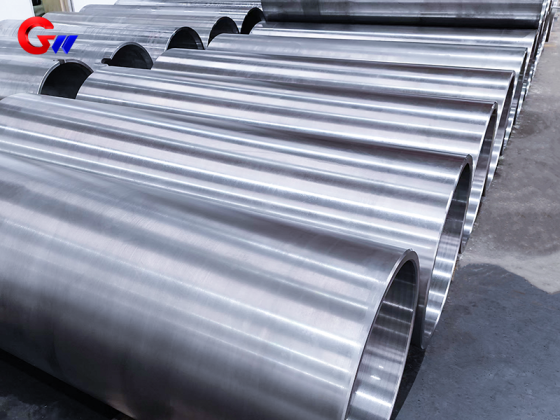
冷轧机铸钢钢套筒是冷轧机轧辊系统中的重要旋转部件,对材料化学成分、铸造质量、机械性能、热处理状态以及高速旋转状态下的动态平衡性能具有较高要求。广纬精工采用35CrMoV作为该类钢套筒材料,代表性产品规格为Φ572 × Φ506 × 2337 mm。产品毛坯采用离心铸造工艺制造,并结合严格的化学成分控制、热处理、机械性能检测以及动态平衡测试,对产品制造质量进行全过程控制。
对于冷轧机钢套筒而言,材料成分的稳定性、内外表面铸造质量以及热处理后的机械性能都会影响产品的实际使用状态。因此,广纬精工针对35CrMoV铸钢钢套筒建立相应的制造和检测流程,使产品能够满足冷轧机轧辊系统对强度、稳定性和旋转性能的要求。
- GW Precision
- China,Luoyang
- 合同约定
- 钢轴年产能4000件
- 信息
冷轧机铸钢套筒动平衡试验检验
产品信息
| 项目 | 参数 |
|---|---|
| 产品名称 | 冷轧机铸钢钢套筒 |
| 材料 | 35CrMoV |
| 规格 | Φ572 × Φ506 × 2337 mm |
| 毛坯工艺 | 离心铸造 |
| 主要应用 | 冷轧机轧辊系统 |
| 动态平衡等级 | G2.5 |
| 动态平衡标准 | ISO 1940-1 |
| 残余不平衡量 | ≤1 g·mm/kg |
| 动态平衡检测转速 | 1500 rpm |
| 修正方式 | 重新钻孔 |
| 修正深度 | ≤5 mm |
35CrMoV钢套筒化学成分控制
35CrMoV是本产品的主要材料。对于用于冷轧机轧辊系统的铸钢钢套筒,材料化学成分直接关系到后续热处理效果以及最终机械性能。因此,在铸造生产过程中,需要对关键元素进行严格控制。
根据产品技术数据,35CrMoV钢套筒主要化学成分控制范围如下:
| 元素 | C | Si | Mn | Cr | Mo | V | P ≤ | S ≤ |
|---|---|---|---|---|---|---|---|---|
| 含量范围/% | 0.30–0.38 | 0.20–0.40 | 0.50–0.80 | 0.90–1.20 | 0.20–0.30 | 0.10–0.20 | 0.025 | 0.025 |
在实际生产过程中,广纬精工采用相应的熔炼和铸造技术,并通过检测设备对材料化学成分进行准确检测,确保35CrMoV铸钢钢套筒材料的化学成分符合规定范围。对于碳、硅、锰、铬、钼、钒以及磷、硫等元素进行控制,有助于保证不同批次产品材料性能的稳定性。
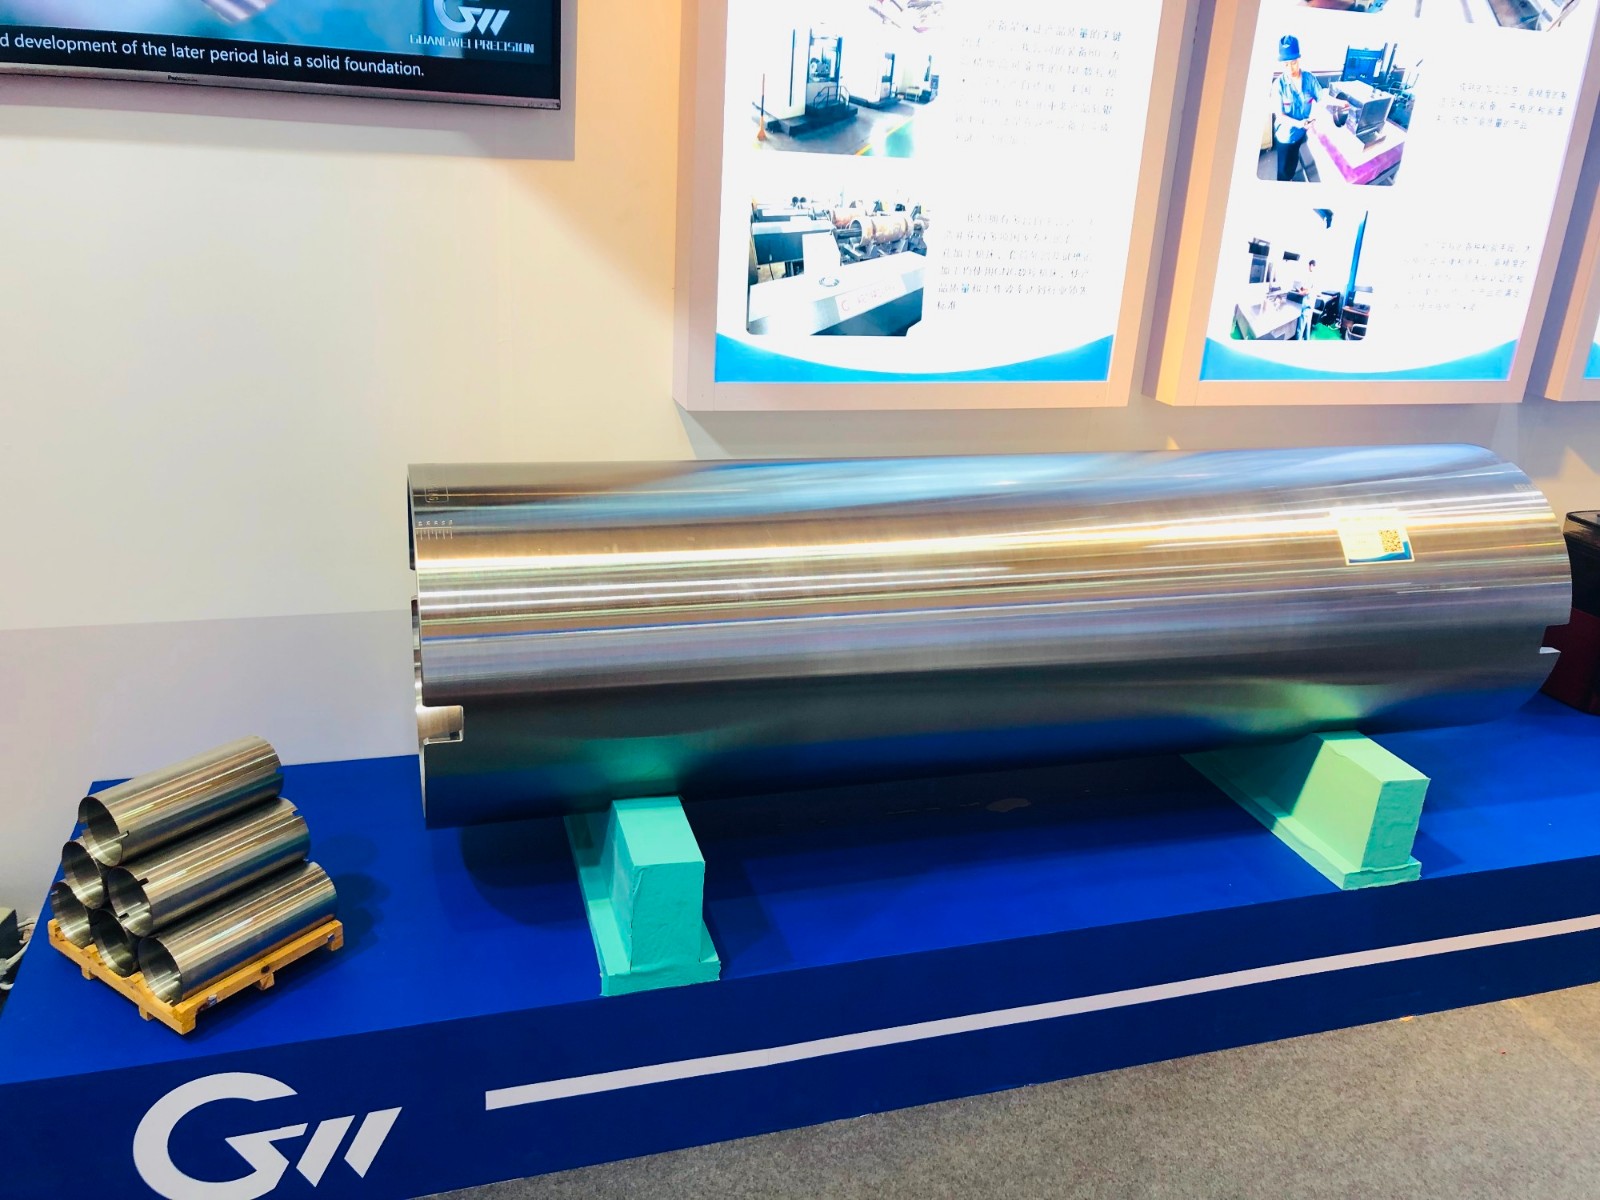
离心铸造工艺
广纬精工采用离心铸造工艺制造冷轧机铸钢钢套筒毛坯。离心铸造是该产品制造过程中的重要环节,通过旋转状态下的金属液成型,使钢套筒形成所需的铸造毛坯。
在钢套筒毛坯制造过程中,公司采用相应的熔炼和铸造技术,并对生产设备及材料进行检测,以保证铸钢钢套筒材料化学成分的可靠性和准确性。
离心铸造工艺还用于控制铸钢钢套筒内外表面的铸造质量。根据产品工艺要求,需要尽可能避免裂纹、夹渣、气孔以及砂眼等铸造缺陷,从而为后续机械加工和热处理提供质量稳定的铸造毛坯。
对于尺寸较大的冷轧机钢套筒而言,铸造毛坯质量会直接影响后续加工以及最终产品的机械性能和使用稳定性。因此,从熔炼、化学成分检测到离心铸造,均需要进行相应的工艺控制。
铸钢钢套筒热处理
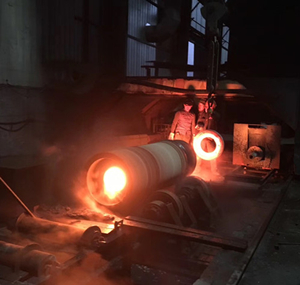
热处理是35CrMoV铸钢钢套筒制造过程中的重要工艺。对于具有特定机械性能要求的冷轧机钢套筒,广纬精工根据相应技术要求进行严格的热处理,并对热处理后的机械性能进行检测,以确保每一件钢套筒达到相应的性能状态。
本产品冷轧机铸钢钢套筒的热处理工艺主要包括正火、淬火、可选低温处理以及回火。
1. 正火处理
正火工艺采用900 ± 10°C保温2小时,随后进行空冷。
正火处理的主要目的之一是细化晶粒,改善铸造组织,为后续淬火和回火工艺提供相对稳定的组织基础。对于离心铸造形成的大型铸钢钢套筒而言,合理的正火工艺有助于改善毛坯组织状态,并为后续机械性能控制创造条件。
2. 淬火处理
正火之后,根据产品热处理工艺进行淬火处理。淬火温度为860 ± 10°C,采用油淬方式,要求冷却速度达到**≥80°C/s**,以获得马氏体组织。
淬火过程对35CrMoV钢套筒最终强度和硬度具有重要影响。通过控制加热温度、保温条件以及冷却速度,可以使材料获得相应的淬火组织,为后续回火处理提供基础。
3. 低温处理
根据具体产品要求,可以选择进行低温处理。工艺条件为**-80°C × 2小时**。
低温处理属于可选工艺,其主要作用是减少残余奥氏体。对于对尺寸稳定性和组织稳定性具有较高要求的冷轧机钢套筒,可根据具体技术要求决定是否采用该工艺。
4. 回火处理
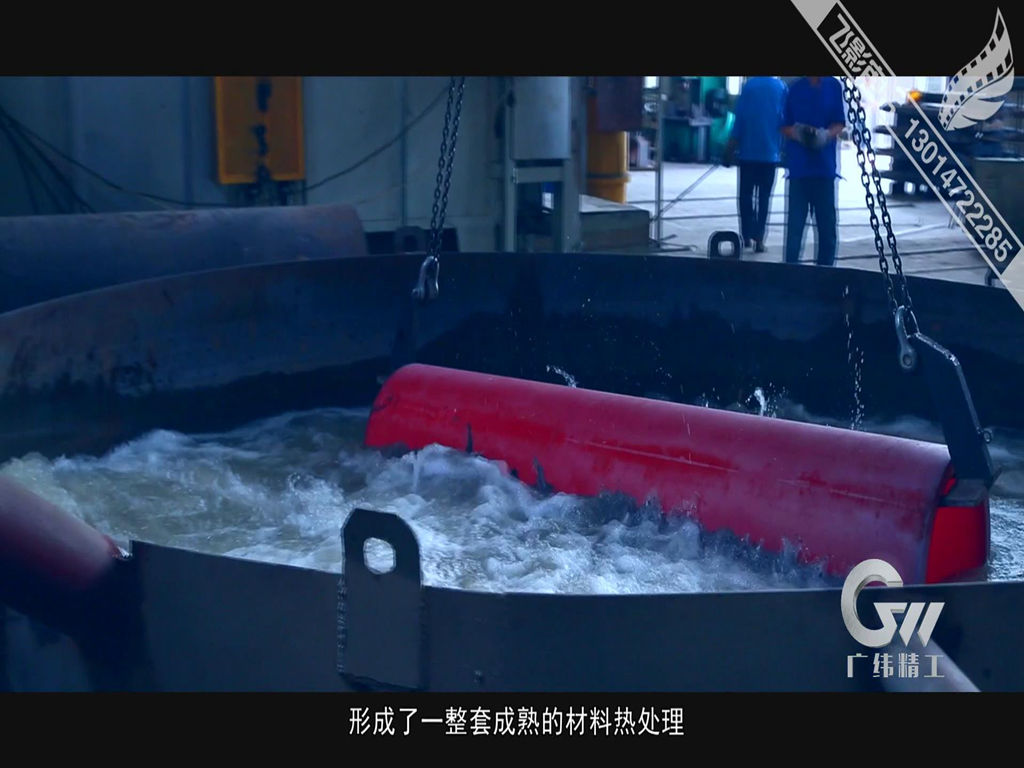
淬火之后进行回火处理,回火温度为550 ± 10°C,保温时间为4小时,之后采用水冷方式进行冷却。
通过正火、淬火和回火等热处理工艺,可以对35CrMoV铸钢钢套筒的组织和机械性能进行调整。根据提供的产品技术数据,热处理后的硬度控制范围为300–350 HBW。
对于冷轧机钢套筒而言,热处理并非单纯提高硬度,而是需要结合材料化学成分、铸造组织、强度要求以及实际工作条件进行综合控制,使钢套筒在冷轧机轧辊系统中保持稳定的机械性能。
热处理后的机械性能检测
对于具有特定机械性能要求的铸钢钢套筒,广纬精工不仅进行热处理,还进行相应的机械性能检测。通过热处理工艺和性能检测相结合,可以对产品的最终状态进行确认。
从原材料化学成分到离心铸造毛坯,再到正火、淬火、低温处理和回火,每一个工艺环节都会对最终产品性能产生影响。因此,对热处理后的钢套筒进行对应的机械性能检测,可以帮助确认产品是否达到客户要求的使用状态。
对于冷轧机钢套筒这种大型旋转零部件,材料内部组织、热处理状态和尺寸稳定性之间具有一定关联。通过严格执行热处理工艺并进行相应检测,可以减少由于热处理状态不稳定而产生的质量风险。
35CrMoV铸钢钢套筒动态平衡测试
动态平衡测试是本产品的重要检测项目之一。冷轧机钢套筒属于旋转零部件,在较高转速下运行时,如果产品存在较大的残余不平衡,会产生旋转振动。因此,在产品完成相应加工后,需要按照规定的动态平衡要求进行检测。
本产品动态平衡等级为G2.5,参考标准为ISO 1940-1。动态平衡检测采用硬支承动平衡机进行,检测转速为1500 rpm,残余不平衡量要求控制在**≤1 g·mm/kg**。
在动态平衡检测过程中,如果检测结果显示产品存在需要修正的残余不平衡,则采用重新钻孔的方式进行修正,修正深度要求为**≤5 mm**。修正设备采用CNC钻孔设备,通过受控的材料去除对产品质量分布进行调整。
动态平衡测试并不是单独存在的检测项目,而是与钢套筒的材料、铸造、热处理以及机械加工质量密切相关。只有在前道制造工艺稳定的基础上,最终动态平衡检测才能更加准确地反映产品的旋转状态。
对于冷轧机设备而言,稳定的动态平衡性能有助于降低旋转过程中产生的不必要振动,并为轧辊系统的稳定运行提供支持。因此,G2.5平衡等级、ISO 1940-1标准、1500 rpm检测转速以及≤1 g·mm/kg残余不平衡量构成了本产品动态平衡检测的重要技术参数。
钢套筒包装
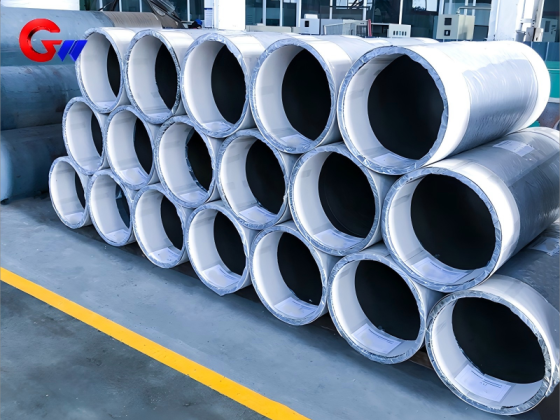
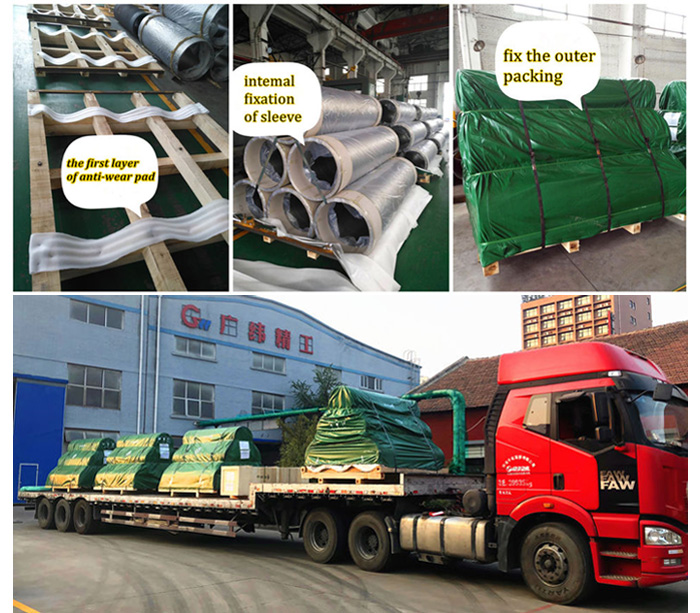
广纬精工拥有专业的包装团队和成熟的钢套筒包装技术。由于冷轧机铸钢钢套筒属于大型精密机械零部件,包装过程不仅需要考虑产品运输安全,还需要关注产品表面清洁以及储存过程中的防护。
包装的主要目的之一是保证钢套筒在储存、运输和销售过程中保持安全,避免产品发生丢失或损坏。对于大型钢套筒,需要根据产品实际尺寸和重量采用相应的包装和固定方式,以保证产品在运输过程中保持稳定。
在包装之前,需要确认钢套筒产品表面的清洁状态。包装不仅承担运输防护作用,同时需要保证产品在进入下一环节时具有良好的清洁状态。因此,在正式包装之前对产品表面进行检查,是产品包装过程中的重要步骤。
广纬精工通过专业包装团队和成熟的包装技术,对钢套筒产品进行相应的包装管理,以降低储存、运输和交付过程中产生的风险。
广纬精工制造与质量控制
广纬精工围绕钢套筒产品建立了从材料、熔炼、离心铸造、热处理到检测和包装的制造流程。对于35CrMoV冷轧机铸钢钢套筒,生产过程重点关注化学成分、铸造质量、热处理性能、机械性能、动态平衡以及产品包装。
在材料方面,对C、Si、Mn、Cr、Mo、V、P和S等关键元素进行控制;在毛坯制造方面采用离心铸造工艺,并关注裂纹、夹渣、气孔和砂眼等铸造缺陷;在热处理方面按照规定参数进行正火、淬火、可选低温处理和回火;在最终检测阶段,根据G2.5、ISO 1940-1、≤1 g·mm/kg以及1500 rpm等技术要求进行动态平衡测试,并根据检测结果采用CNC重新钻孔方式进行平衡修正。
公司重视产品质量和技术过程控制,通过成熟的制造工艺和检测手段,为冷轧机客户提供符合实际设备要求的铸钢钢套筒产品。
产品应用总结
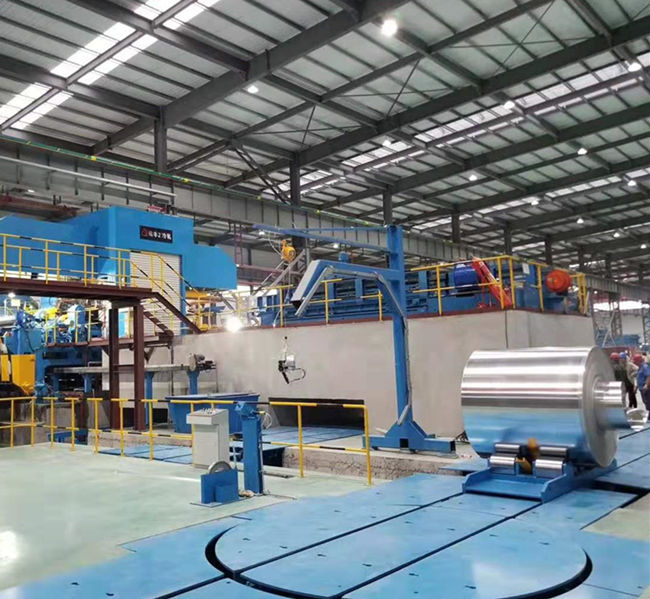
35CrMoV冷轧机铸钢钢套筒规格为Φ572 × Φ506 × 2337 mm,采用离心铸造获得毛坯,并针对产品材料和机械性能要求进行严格热处理。材料化学成分控制范围包括:C 0.30–0.38%、Si 0.20–0.40%、Mn 0.50–0.80%、Cr 0.90–1.20%、Mo 0.20–0.30%、V 0.10–0.20%,P≤0.025%,S≤0.025%。
热处理工艺包括900 ± 10°C保温2小时正火、860 ± 10°C油淬、可选-80°C × 2小时低温处理以及550 ± 10°C保温4小时回火,最终硬度达到300–350 HBW。其中淬火冷却速度要求达到**≥80°C/s**,以获得马氏体组织。
完成加工后,钢套筒进行动态平衡检测,平衡等级为G2.5(ISO 1940-1),采用硬支承动平衡机在1500 rpm条件下进行检测,残余不平衡量要求**≤1 g·mm/kg**。如需修正,可采用CNC钻孔重新钻孔,修正深度控制在**≤5 mm**。
通过35CrMoV材料控制、离心铸造、热处理、机械性能检测、动态平衡测试和专业包装等环节,广纬精工对冷轧机铸钢钢套筒进行系统化制造与质量控制,为冷轧设备客户提供符合具体技术要求的钢套筒产品。