- 首页
- >
- 产品
- >
- 定制离心铸造铜板带轧机钢轴
- >


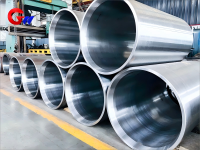
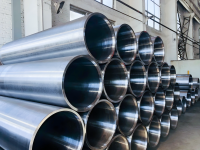
定制离心铸造铜板带轧机钢轴
该定制35CrNiMo铸钢钢套筒主要面向铜板带轧机等对强度、韧性、淬透性和疲劳性能有较高要求的机械部件应用。推荐材料为35CrNiMo,代表性规格为685 × 605 × 700 mm。采用离心铸造工艺,可提高铸件组织的致密性和机械性能均匀性,并降低气孔、夹渣、裂纹及砂眼等铸造缺陷风险。根据实际工况和机械性能要求,可进行扩散退火、正火、淬火、回火以及感应淬火、渗碳等热处理或表面强化处理。
- GW Precision
- China,Luoyang
- 合同约定
- 钢轴年产能4000件
- 信息
定制离心铸造铜板带轧机钢套筒
35CrNiMo材料与产品特点
该产品为根据铜板带轧机使用要求定制的35CrNiMo铸钢钢套筒,推荐材料为35CrNiMo,代表性规格为685 × 605 × 700 mm。具体产品可以根据客户图纸、设备结构、尺寸要求、机械性能要求以及实际工作环境进行定制加工。
35CrNiMo属于高强度合金钢,具有较好的综合机械性能,在强度、韧性、淬透性和疲劳性能之间能够形成较好的平衡。因此,该材料适用于承受较高机械载荷、交变载荷以及扭矩传递的机械零部件。
对于铜板带轧机而言,钢套筒在工作过程中可能承受持续变化的轧制力、机械冲击和传动力矩,因此材料的强度和韧性都需要与实际工况相匹配。35CrNiMo钢套筒可以根据具体应用确定铸造状态、热处理状态以及最终机械性能要求。
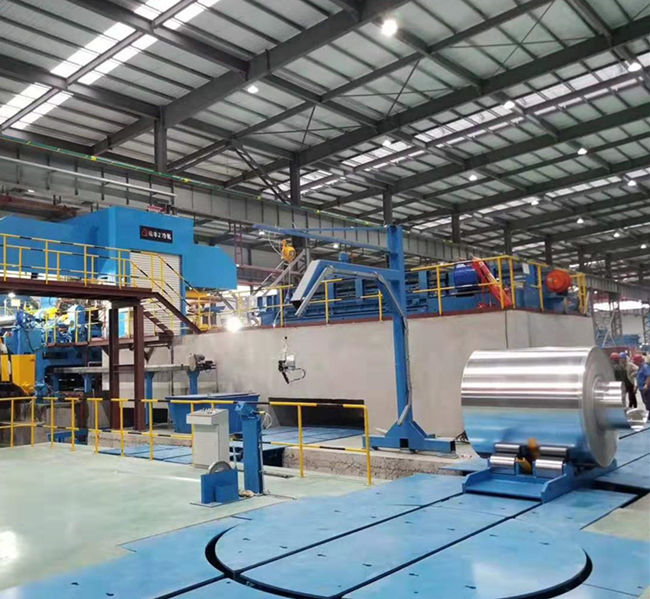
离心铸造工艺
本产品采用离心铸造工艺制造。离心铸造利用金属液在旋转状态下产生的离心力,使金属液更加均匀地分布并形成铸件,有利于提高铸件组织的致密性以及机械性能的均匀性。
对于35CrNiMo材料而言,离心铸造能够进一步发挥合金材料和铸造工艺的优势。通过合理控制熔炼、浇注和铸造过程,可以降低传统铸造过程中容易出现的内部缺陷风险。
GW Precision采用先进的熔炼和铸造技术,并对相关设备进行准确检查,以保证化学成分检测可靠、准确和稳定。通过离心铸造,还可以对钢套筒内外表面进行质量控制,降低裂纹、夹渣、气孔和砂眼等缺陷出现的可能性。
对于离心铸造钢套筒而言,内部组织的致密程度以及机械性能的一致性对后续使用具有重要意义。因此,铸造过程不仅需要关注产品尺寸,还需要关注材料成分、组织状态以及铸件整体质量。
铜板带轧机应用
该定制钢套筒可以根据设备结构应用于不同类型的铜带轧机机械部位。
其中一种应用为轧辊轴承座相关部件。该部件用于支撑轧辊并承受铜带轧制过程中产生的轧制力。在实际工作过程中,支撑部位可能承受较高压力以及交变载荷,因此要求材料具有足够的强度和结构稳定性。
另一种应用为传动连接部件。该类部件主要用于连接机械传动系统并传递扭矩,因此除了强度要求之外,还需要考虑抗扭性能和耐磨性能。对于需要长期承受机械传动载荷的铜带轧机部件,合理选择材料和热处理状态十分重要。
如果应用于铜板带热轧工况,钢套筒可能需要在约300–500°C的环境下保持稳定性能。实际工作温度与具体设备结构、热处理状态、合金设计以及实际生产条件有关,因此最终材料状态和热处理方案应根据客户设备工况确定。
35CrNiMo材料的合金性能
35CrNiMo是一种含镍、铬、钼的合金钢。镍、铬和钼的协同作用能够改善材料的综合性能,其中镍有助于提高材料韧性,铬有助于提高强度和淬透性,钼则有助于改善材料在热处理后的综合机械性能。
对于需要承受冲击和交变载荷的机械零部件,材料不仅需要具有较高强度,也需要保持足够的韧性。35CrNiMo具有较好的综合性能,因此适合用于高负荷机械结构中的定制钢制部件。
通过离心铸造工艺,可以进一步改善铸件组织的致密性和机械性能均匀性。材料本身的合金特性与铸造工艺相结合,可以为后续热处理和机械加工提供稳定的基础。
铸造后的预备热处理
热处理是35CrNiMo铸钢钢套筒生产过程中的重要环节。根据铸造状态和最终机械性能要求,可以采用分阶段热处理工艺。
首先进行扩散退火。工艺温度为1050–1100°C,保温10–12小时,然后随炉冷却至约600°C,再进行空冷。该过程主要用于改善铸造组织,并减少枝晶偏析,使材料内部组织更加均匀。
扩散退火之后,可以进行正火处理。正火温度为880–900°C,空冷。正火的主要作用是细化晶粒,同时为后续淬火和回火处理做好组织准备。
通过合理控制预备热处理过程,可以改善铸件内部组织状态,为后续获得稳定的机械性能提供条件。
最终淬火与回火
在最终热处理过程中,淬火温度控制在850–870°C,采用油淬方式。对于厚度超过100 mm的产品,根据给出的工艺要求,需要采用水淬+油冷双介质淬火方式,以保证较厚截面能够获得充分的淬火效果。
淬火之后进行回火处理,回火温度为560–600°C,保温3–4小时。通过淬火和回火,可以获得回火马氏体组织,并使材料的强度、韧性和硬度达到相应的使用要求。
最终回火后的目标硬度为HRC 28–32。实际热处理参数应根据产品尺寸、材料状态以及客户要求进行控制。
表面强化处理
如果钢套筒的特定工作表面对耐磨性能具有更高要求,可以根据实际工况选择表面强化处理。
一种可选方式为高频感应淬火,对接触表面进行局部强化,表面硬度可达到约HRC 50–55,强化层深度约为2–3 mm。这种处理方式主要适用于接触区域需要提高表面硬度和耐磨性能的情况。
对于对耐磨性能要求特别高的零部件,还可以考虑渗碳处理。给出的工艺要求为深层渗碳,渗碳层深度约为1.0–1.5 mm。最终采用哪一种表面强化方式,需要结合接触状态、载荷、磨损要求以及具体使用环境确定。
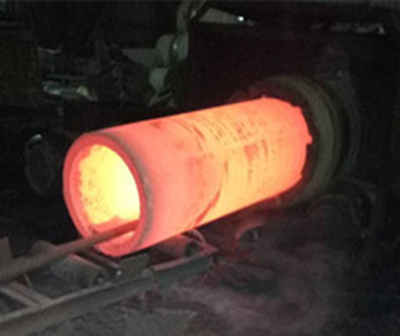
GW Precision生产与质量控制
GW Precision在定制35CrNiMo钢套筒生产过程中,结合熔炼、离心铸造、热处理以及机械性能检测等工艺,对产品进行全过程控制。
在熔炼阶段,通过对生产设备进行准确检查和控制,保证材料化学成分检测的可靠性、准确性和一致性。对于35CrNiMo材料,需要重点保证材料成分满足相应设计要求,为后续热处理和机械加工提供稳定的材料基础。
在离心铸造钢套筒生产过程中,通过合理控制铸造工艺,保证铸件内外表面质量,并降低裂纹、夹渣、气孔和砂眼等缺陷风险。铸造完成后,根据产品的机械性能要求进行相应热处理。
对于用于铜板带轧机的产品,最终性能需要与轧制设备的工作载荷、传动要求以及工作温度相匹配。因此,热处理完成后可以根据要求进行机械性能检测,以确认材料状态是否满足产品设计要求。
定制加工与应用匹配
该产品的代表性规格为685 × 605 × 700 mm,材料为35CrNiMo,主要面向铜板带轧机相关机械部件。实际产品可以根据客户图纸和设备要求进行定制。
在设计和制造过程中,需要综合考虑钢套筒的安装位置、承载方式、传递扭矩、工作温度、接触状态以及耐磨要求。对于用于轧辊支撑的位置,应重点关注承受轧制力时的强度和稳定性;对于传动连接位置,则需要重点考虑抗扭强度和耐磨性能。
通过35CrNiMo材料、离心铸造、受控热处理以及必要的表面强化,可以针对不同铜板带轧机应用建立相应的制造方案。最终工艺参数和机械性能要求以客户图纸、技术条件以及实际使用工况为依据。
GW Precision可根据客户要求提供定制铸钢钢套筒,并结合材料选择、离心铸造、热处理和机械性能检测,对产品进行针对性制造。对于需要高强度、高韧性以及稳定综合机械性能的铜板带轧机部件,35CrNiMo是一种可考虑的材料方案。