



- 首页
- >
- 产品
- >
- 定制35CrMoV冷轧机钢轴
- >
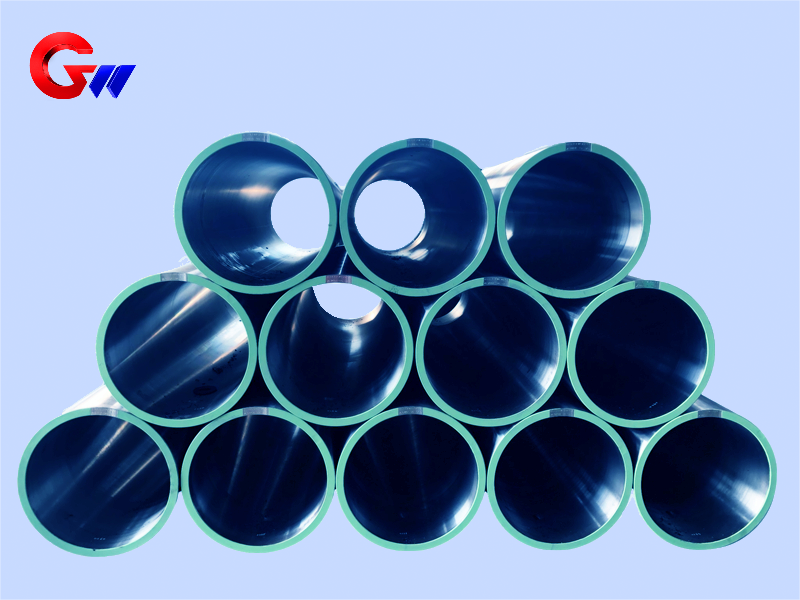
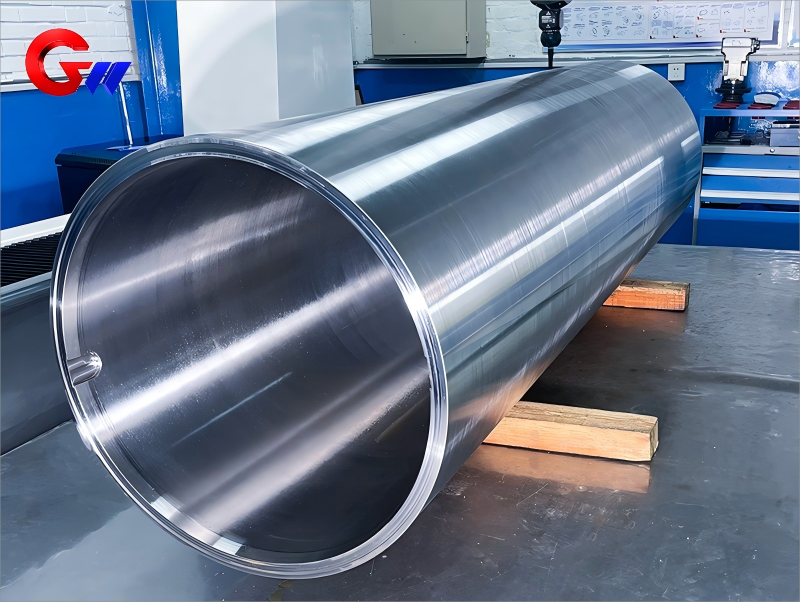
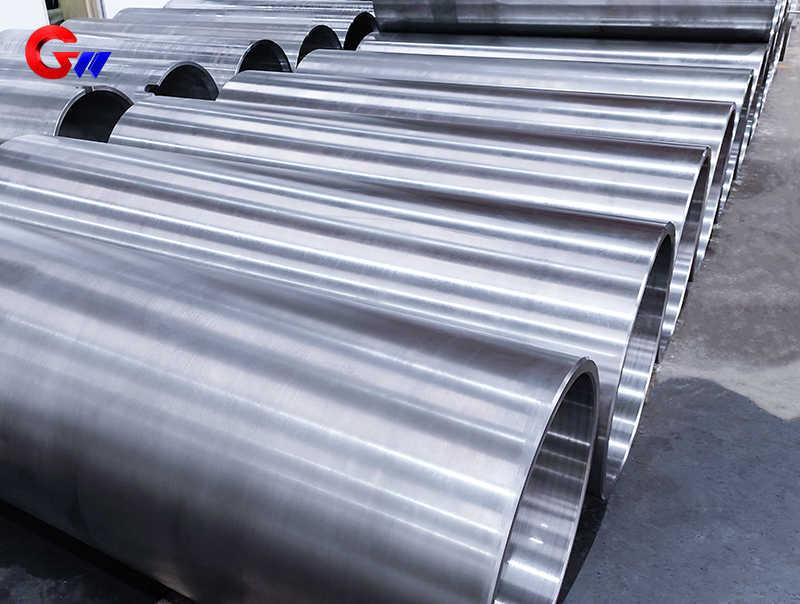
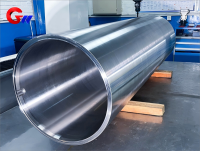
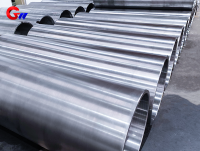
定制35CrMoV冷轧机钢轴
定制35CrMoV冷轧机钢卷筒采用高强度、高韧性合金结构钢35CrMoV制造,经过淬火和高温回火热处理后,具有较好的强度、韧性、抗疲劳性能及高温性能,适用于冷轧机中的高负荷、高精度旋转部件。
GW Precision可根据客户技术图纸、设备配置、尺寸要求、加工公差、热处理要求及检测标准,对35CrMoV钢卷筒进行定制制造。
产品类型: 定制35CrMoV钢卷筒
材料: 35CrMoV
规格: 665 × 605 × 2000 mm
适用设备: 冷轧机
热处理: 淬火+高温回火
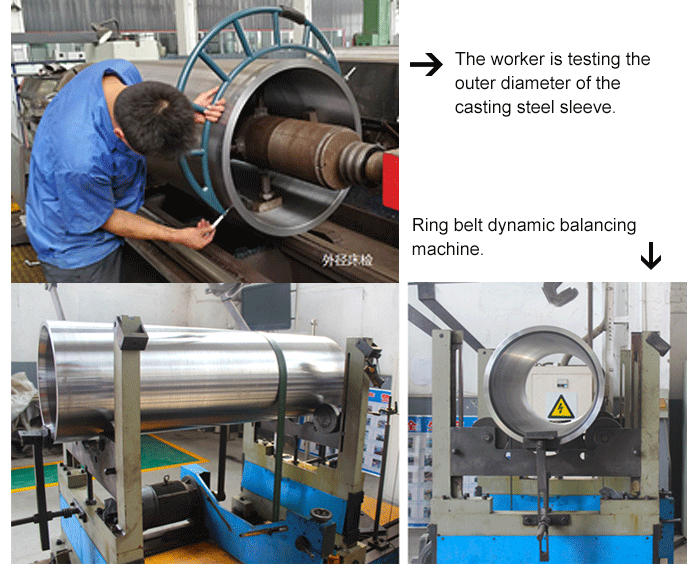
加工工艺: 精密镗削、珩磨、磨削
动平衡: G2.5级,ISO 1940
- GW Precision
- China,Luoyang
- 合同约定
- 钢轴年产能4000件
- 信息
定制35CrMoV冷轧机钢套筒
广纬精工定制35CrMoV钢套筒主要用于冷轧机设备中的高负荷、高精度机械部件。产品根据客户设备结构、安装方式、技术图纸及实际使用要求进行制造,目前提供的产品规格为665 × 605 × 2000 mm,具体尺寸和加工要求可以根据客户要求进行定制。
35CrMoV属于高强度、高韧性合金结构钢。材料中的铬、钼、钒合金元素能够提高钢材的淬透性、抗疲劳性能和高温强度,使其适用于承受较大机械载荷、反复载荷以及动态运行的机械零部件。对于冷轧机钢套筒而言,材料不仅需要具有足够的强度,还需要在长期运行过程中保持良好的韧性和尺寸稳定性。
根据提供的材料数据,35CrMoV的典型化学成分为:C 0.30–0.38%、Cr 0.80–1.10%、Mo 0.20–0.30%、V 0.10–0.20%,其中S/P≤0.015%。Cr-Mo-V合金体系能够提供较好的淬透性、疲劳抗力和高温强度,而较低的硫、磷含量有助于降低热脆倾向并改善材料的冲击韧性。
35CrMoV机械性能
35CrMoV钢套筒在淬火和高温回火后,可以获得所要求的综合机械性能。根据提供的技术数据,其典型抗拉强度为900–1100 MPa,屈服强度为750–950 MPa,伸长率≥12%。伸长率试验采用5d标距,其中d为试样直径。
材料室温冲击功≥50 J,淬火和回火状态下硬度控制在HRC 28–35,断面收缩率≥45%。这些性能指标能够从强度、塑性、韧性及硬度等多个方面反映35CrMoV材料经过热处理后的综合性能。
相关性能测试按照提供的标准进行,其中抗拉性能按照GB/T 228.1(ISO 6892)进行检测,冲击性能按照GB/T 229(ISO 148)进行检测,硬度按照GB/T 230.1进行检测。
对于承受动态载荷的机械部件,根据提供的技术数据,35CrMoV在光滑试样、10⁶次循环条件下的疲劳极限约为450–500 MPa。这一性能与冷轧机钢套筒在实际运行中可能承受的重复载荷和动态载荷有关。实际产品的使用性能还需要结合具体结构、热处理状态、表面质量、载荷条件和工作环境进行评价。
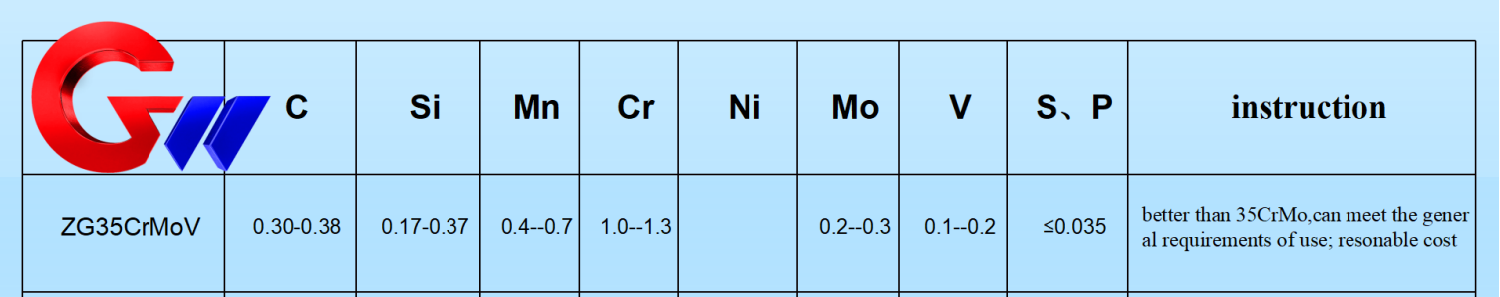
GW精密35CrMoV钢线轴 主要特点:
Cr-Mo-V 组合具有高淬硬性、抗疲劳性和高温强度。
较低的 S/P 含量可降低热脆性并提高冲击韧性。
35CrMoV力学性能(调质:淬火+高温回火)
性能指标典型值检测标准
抗拉强度 (s ₆) 900-1100 MPa GB/T 228.1 (ISO 6892)
屈服强度(σ ₀)₂) 750–950兆帕
伸长率(d)≥标距长度为 5d 时为 12%(d 为样品直径)
冲击能量(IE)≥50 J(室温)GB/T 229(ISO 148)
硬度HRC 28-35(调质状态)GB/T 230.1
截面收缩率(ψ)≥45%
主要功能补充:
热处理工艺:
淬火:油冷850-880°C获得马氏体组织。
回火:550-650°C、根据强度要求调整温度(温度↑ →力量↓、韧性↑)。
高温性能:
保持400以下的稳定强度°C,可承受500°短期内C(钼增强抗蠕变性)。
疲劳极限:
约450-500MPa(10次循环,光滑试样),适用于动态载荷部件。

钢套筒精密机械加工
35CrMoV钢套筒完成热处理后,需要根据产品图纸进行精密机械加工。对于冷轧机使用的钢套筒,内孔、外圆以及轴承或相关部件的配合表面都需要满足相应的尺寸和几何精度要求。
根据提供的加工技术参数,钢套筒内孔要求达到IT6级,H6配合,表面粗糙度Ra≤0.8 μm;外径要求达到IT7级,h7配合,表面粗糙度Ra≤1.6 μm。产品圆柱度≤0.01 mm/100 mm,轴承配合表面的同轴度≤0.02 mm。
在加工过程中,精密镗削和珩磨主要用于保证内孔的尺寸精度和表面质量。对于外圆等关键圆柱表面,则采用外圆磨削进行精密加工。合理的磨削工艺可以控制加工过程中的热影响,降低热变形对最终尺寸和几何精度的影响。
对于大型钢套筒而言,内孔与外圆之间的几何关系直接影响产品的安装和旋转状态。因此,加工过程中不仅需要控制单个尺寸,还需要综合控制圆柱度、同轴度以及配合表面质量。加工基准、加工顺序、镗削、珩磨和磨削工艺均需要根据产品结构和图纸要求进行合理安排。
动平衡测试与质量检测
钢套筒属于旋转类机械部件,因此除常规尺寸检测外,还需要进行动平衡测试。特别是在高速旋转或连续运行的冷轧机设备中,如果钢套筒质量分布不均,旋转过程中可能产生额外的离心力和振动,因此动平衡是产品质量控制中的重要项目。
根据提供的技术要求,GW Precision可采用环带式动平衡机对钢套筒进行100%动平衡测试,产品残余不平衡量要求达到G2.5级,相关动平衡要求按照ISO 1940执行。
除动平衡检测外,产品在热处理完成后还需要进行机械性能检测,并结合常规尺寸检测对产品进行综合质量控制。检测内容包括产品关键尺寸、几何精度、表面状态、材料机械性能以及最终动平衡状态等。
对于定制35CrMoV钢套筒,具体检测项目可以根据客户提供的技术图纸、质量标准、设备要求及检验规范进行确定。这样能够使最终产品的检测内容与实际冷轧机应用要求保持一致。
35CrMoV钢套筒焊接修复
如果产品在制造、维修或使用过程中需要进行焊接修复,35CrMoV材料的焊接过程需要考虑其高强度合金钢特性以及原有热处理状态。根据提供的技术数据,焊接前需要进行200–300°C预热。
完成焊接修复后,需要进行焊后消除应力退火,以降低焊接过程中形成的残余应力,并帮助保持产品的尺寸稳定性。实际焊接工艺需要根据修复区域、材料状态、焊接方法及具体技术要求确定。
对于精密冷轧机钢套筒,焊接修复完成后,还应根据实际情况进行必要的尺寸检查和质量检测,以确认修复不会影响最终产品的加工精度、配合尺寸及使用要求。
包装与产品保护
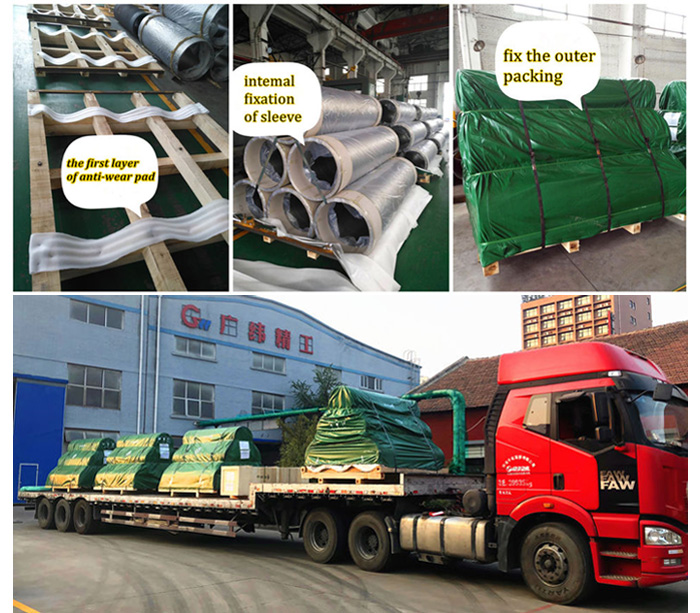
GW Precision拥有专业的包装团队和成熟的包装技术。35CrMoV钢套筒完成制造、加工和检测后,需要根据产品结构及运输要求进行适当包装,以确保产品在储存、运输和销售过程中不会发生丢失或损坏。
包装过程中需要特别注意产品表面的清洁。在包装前确认钢套筒表面清洁状态,避免污染物在储存和运输过程中附着在精密加工表面或配合表面。
针对不同客户的产品要求,GW Precision可以根据技术图纸和实际使用条件,对35CrMoV钢套筒的材料、规格、热处理状态、机械加工精度、表面粗糙度、几何公差、动平衡要求以及检测项目进行定制。
通过35CrMoV材料选择、淬火和高温回火、精密镗削、珩磨、外圆磨削以及动平衡测试等工艺,对钢套筒的材料性能、尺寸精度和旋转性能进行综合控制,使产品满足冷轧机高负荷、高精度机械部件的使用要求。
钢套筒的关键考虑因素 用于冷轧机
焊接修复:35CrMoV焊接需预热(200-300℃)和焊后消除应力退火。



