- 首页
- >
- 产品
- >
- 定制铝带轧机35CrMoV钢套
- >


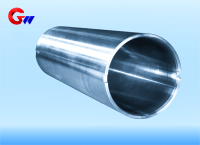
定制铝带轧机35CrMoV钢套
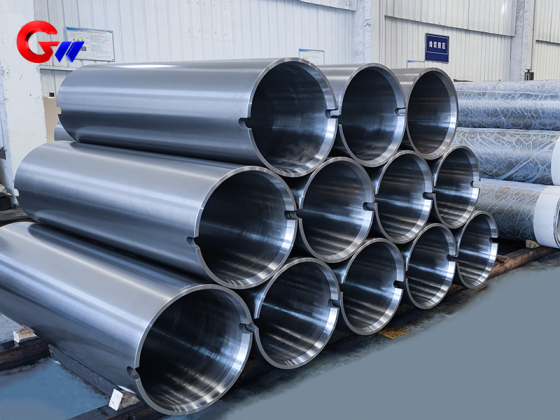
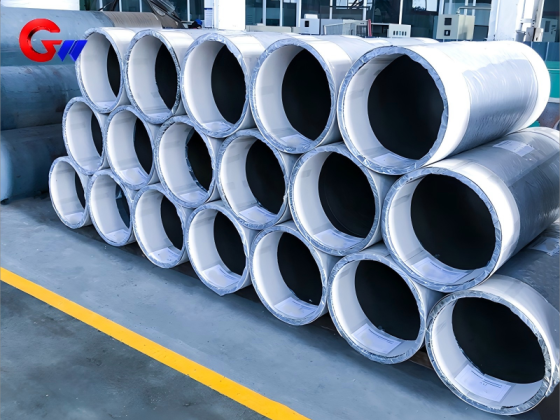
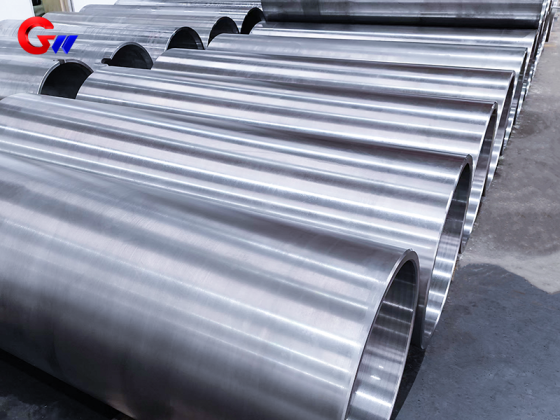
35CrMoV钢套筒广泛应用于铝箔、铝板、不锈钢箔带及其他箔材、板材、带材轧制设备。针对高速、高精度轧制工况,钢套筒对同轴度、动平衡、尺寸稳定性、表面硬度及耐磨性能具有较高要求。广纬精工生产的35CrMoV钢套筒毛坯采用离心铸造,并结合调质热处理、尺寸稳定化处理、精密机械加工及表面工程工艺,以满足不同铝带轧制设备的使用要求。
- GW Precision
- China,Luoyang
- 合同约定
- 钢轴年产能4000件
- 信息
定制铝带轧机35CrMoV钢套筒
35CrMoV铝带轧机钢套筒是一种面向高精度、高表面质量铝材轧制设备定制生产的高强度、耐磨钢制零部件。钢套筒在铝箔、铝板、不锈钢箔带及其他带材轧制过程中,需要承受机械载荷、热作用、轧制油环境以及配合表面的微动磨损。因此,在产品制造过程中,需要综合考虑材料性能、同轴度、动平衡、表面硬度和尺寸稳定性等要求。
广纬精工生产的35CrMoV钢套筒毛坯采用离心铸造工艺获得,在此基础上进行后续热处理、精密加工和表面工程处理。产品可根据客户铝带轧机的具体结构、安装尺寸及技术要求进行定制。
35CrMoV钢套筒在铝带轧机中的应用
在六辊、十二辊轧机中,定制35CrMoV钢套筒可用于中间辊或支撑辊相关部位,用于加强辊系支撑并承受铝带轧制过程中产生的径向弯曲力。根据提供的应用数据,其典型载荷范围为 300–600 MPa。
对于高速铝带轧制设备,保持稳定的尺寸精度和动态精度同样重要。在约 10–25 m/s 的轧制速度下,产品应用要求控制轧辊辊缝波动在 ≤0.005 mm。因此,钢套筒的同轴度、加工精度以及动平衡性能需要进行综合控制。
在轧制过程中,轧制摩擦会产生热量,接触区域的瞬时温度可达到约 200–250°C。钢套筒因此需要在机械载荷和热载荷交替作用的情况下保持稳定的结构和表面性能。
铝材轧制工况及特殊要求
铝材轧制对钢套筒的工作表面提出了特殊要求。铝屑或铝材颗粒可能产生粘附,因此提供的技术数据要求钢套筒表面硬度达到 ≥HRC45,以提高表面对粘附和磨损的抵抗能力。
钢套筒同时可能处于乳化液型轧制油环境中,工作介质的pH范围约为 8–10。因此,针对长期接触轧制液的工作表面,还需要考虑耐腐蚀性能,并通过相应的表面工程工艺进行改善。
机械载荷也是产品设计的重要因素。原始应用数据提出钢套筒需要承受超过10个载荷循环,因此对材料疲劳性能具有较高要求。同时,在轴承配合表面可能存在微动磨损,其相对滑动量要求 <50 μm。因此,钢套筒需要同时具备足够的结构强度、表面硬度以及抗微动磨损能力。
35CrMoV钢材料选择
钢套筒采用35CrMoV钢,该材料具有较好的强度、韧性、耐磨性以及热处理性能,适用于承受较高机械载荷和重复交变应力的工业零部件。
根据提供的典型化学成分数据:
C:0.32–0.38%
Cr:1.0–1.3%
Mo:0.4–0.6%
V:0.1–0.2%
其中,加入钒元素可形成MC型碳化物并细化晶粒,提供的数据对应晶粒度 ASTM 10–12级。
在调质状态下,35CrMoV钢的规定抗拉强度为 ≥1100 MPa,断裂韧度 KIC ≥90 MPa·m¹/²。在高温性能方面,提供的数据表明,材料在 300°C 时的屈服强度保持率 >85%。
这些材料性能为钢套筒在高速轧制环境下承受机械载荷、热作用和表面磨损提供了材料基础。
35CrMoV钢套筒热处理及尺寸稳定性
产品主要采用淬火+回火热处理工艺。
淬火工艺参数为 890°C × 2 h,采用水—空气交替冷却。随后进行回火处理,工艺参数为 580°C × 3 h,并采用油冷方式,以避免第二类回火脆性。
除常规调质处理外,根据提供的数据,还可进行尺寸稳定化处理。产品可采用 −196°C × 24 h 的深冷处理,残余奥氏体控制在 <3%。
随后进行 200°C × 8 h 的时效处理,用于消除加工应力。通过淬火、回火、深冷及后续时效等工艺,可以进一步控制材料组织状态及加工后的尺寸稳定性。
对于大型精密钢套筒而言,尺寸稳定性不仅取决于最终机械加工,还与毛坯、热处理及残余应力状态密切相关。因此,热处理和稳定化处理需要与后续精密加工工艺配合。
表面强化及耐腐蚀处理
根据不同铝带轧制工况和表面性能要求,35CrMoV钢套筒可采用多种表面工程技术,包括离子渗氮、激光淬火、QPQ盐浴复合处理以及纳米复合涂层等。
离子渗氮工艺形成的白亮层厚度为 20–30 μm,表面硬度可达到 HV1100–1300。高硬度表层能够提高工作表面的耐磨性能,并改善钢套筒在微动磨损条件下的表面抗损伤能力。
激光淬火可形成宽度约 5–8 mm、硬化深度约 1.2–1.5 mm 的硬化带,适用于需要进行局部表面强化的区域。
在耐腐蚀处理方面,可采用QPQ盐浴复合处理。根据提供的数据,其耐腐蚀性能为镀铬的 2–3倍。此外,还可以采用纳米复合涂层,例如 TiAlN + MoS₂,其摩擦系数可控制在 <0.1。
复合表面工程工艺
对于同时要求耐磨、低摩擦和表面结合性能的应用,可采用提供的复合表面强化工艺路线:
A:喷砂处理Sa3.0级 → B:离子渗氮 → C:激光纹理化 → D:磁控溅射涂层
最终涂层可采用CrN/AlCrN多层结构,总厚度控制在 8–10 μm。
涂层结合力要求为 ≥80 N,采用划痕试验进行检测。通过喷砂预处理、离子渗氮、激光纹理化及磁控溅射涂层的组合,可以根据实际使用条件改善钢套筒工作表面的耐磨、摩擦及耐腐蚀性能。
具体表面处理方案可根据铝带轧制设备的实际工况以及客户对表面硬度、耐磨性、耐腐蚀性和摩擦性能的要求进行选择。
钢套筒的精度及动态性能要求
对于铝带、铝箔轧制设备而言,钢套筒属于旋转系统中的重要零部件,其同轴度和动平衡直接关系到高速旋转状态下的运行稳定性。
在 10–25 m/s 的轧制速度下,如果套筒存在较大的同轴度偏差或动平衡问题,可能对旋转系统稳定性和辊缝控制产生影响。因此,在产品制造过程中,需要将毛坯制造、热处理、尺寸稳定化、精密机械加工和表面工程作为相互关联的工艺环节进行控制。
35CrMoV钢套筒采用离心铸造毛坯,在后续工序中结合调质处理、深冷及消除加工应力处理,并根据实际要求进行表面强化和涂层处理,形成从材料到最终工作表面的完整制造工艺路线。
广纬精工35CrMoV钢套筒定制加工
洛阳广纬精工科技有限公司位于洛阳市涧西区西侧区域,钢套筒是公司的主要产品之一。
针对铝带轧机、铝箔轧机等工业轧制设备,广纬精工可根据客户图纸及具体使用条件进行钢套筒定制加工。对于35CrMoV钢套筒,可根据产品要求采用离心铸造毛坯、淬火回火、尺寸稳定化处理、精密机械加工以及表面工程处理等工艺。
该产品面向铝箔、铝板、不锈钢箔带以及其他箔材、板材和带材轧制应用,适用于对高强度、耐磨性、同轴度、动平衡及表面性能具有要求的轧制设备。
通过35CrMoV材料、热处理、精密加工和表面强化工艺的组合,可根据不同轧制设备的工作条件对钢套筒进行针对性配置。对于需要长期承受机械载荷、热作用、轧制油环境以及微动磨损的应用,可以根据客户具体工况选择相应的材料处理及表面工程方案。