



- 首页
- >
- 产品
- >
- 冷轧机传动侧工作辊轴承座
- >

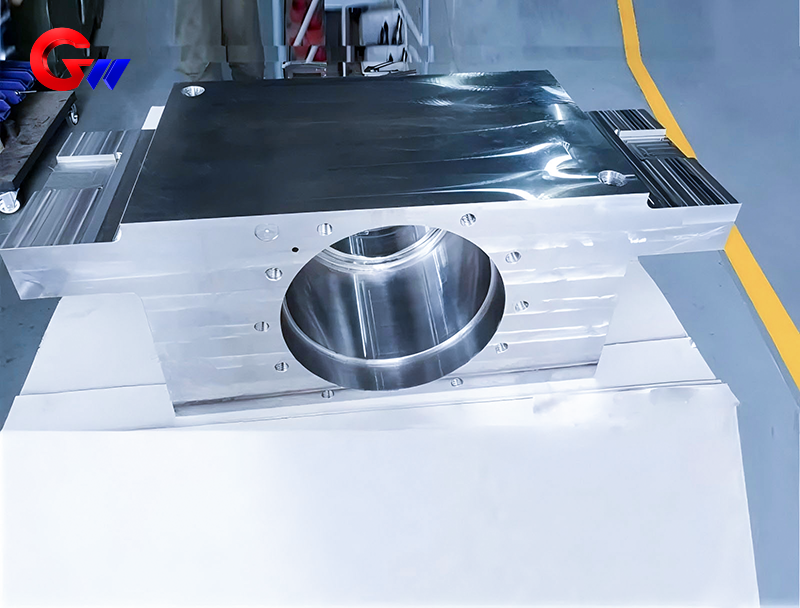
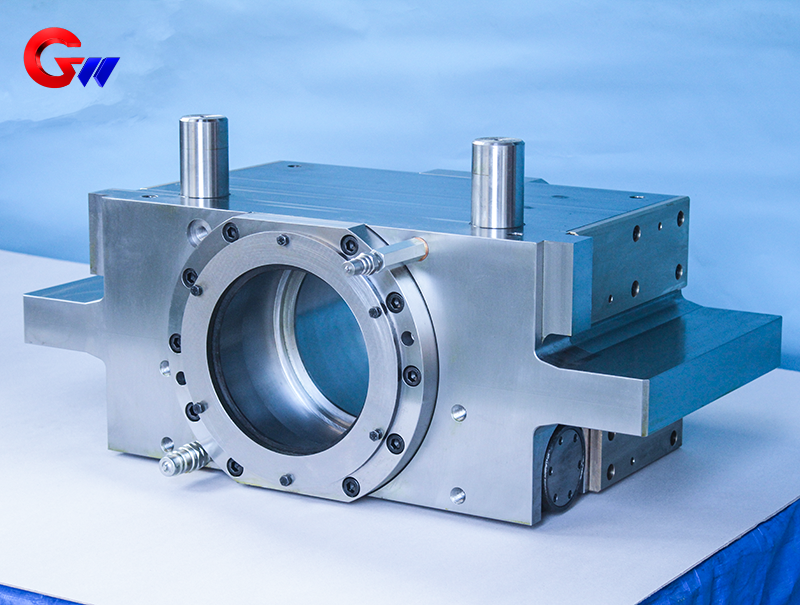
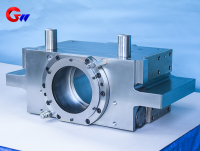
冷轧机传动侧工作辊轴承座
冷轧机传动侧工作辊轴承座是冷轧机设备中的重要支撑部件,主要用于支撑和定位传动侧工作辊,承受轧制过程中产生的径向力和轴向力,并帮助保持工作辊运行过程中的安装位置、对中状态和结构稳定性。工作辊轴承座的加工精度会直接影响轧辊安装状态及轧制过程的稳定性。
广纬精工可根据具体冷轧机配置、工作辊尺寸、客户图纸、材料要求及技术规范,对工作辊轴承座进行加工制造,并支持标准产品及非标定制。
产品类型: 传动侧工作辊轴承座
适用设备: 冷轧机
主要材料: 根据实际应用要求选用铸钢、锻钢或客户指定材料
定制服务: 支持标准产品及非标定制制造
- GW Precision
- China,Luoyang
- 合同约定
- 年产量1000件
- 信息
冷轧机传动侧工作辊轴承座
冷轧机传动侧工作辊轴承座是冷轧机设备中的重要支撑部件,主要用于支撑和定位工作辊,并在工作辊运行过程中提供稳定的结构支撑。冷轧过程中,工作辊受到来自轧制过程的径向力、轴向力以及一定程度的冲击和振动,工作辊轴承座需要通过自身结构以及与轴承、轧机机架等部件之间的连接,为工作辊提供可靠的安装和支撑条件。
工作辊的位置精度对于冷轧产品的尺寸精度、板带厚度和表面质量具有重要意义。因此,工作辊轴承座的轴承孔、安装面、连接孔以及其他关键结构位置需要按照产品图纸和技术要求进行精密加工。
不同冷轧机在设备结构、轧辊尺寸、轴承配置、安装方式以及传动结构方面可能存在差异,因此工作辊轴承座并不是完全统一的标准尺寸产品。广纬精工可根据客户提供的产品图纸、设备参数、材料要求和技术规范进行加工制造,并根据产品结构制定相应的加工工艺。
公司长期从事轧机精密零部件加工,具有轧机轴承座、弯辊块及其他轧制设备精密部件的加工经验,并形成了较为成熟的工作辊轴承座机械加工流程。
工作辊轴承座的主要功能
工作辊轴承座的首要功能是支撑冷轧机工作辊。轴承座为工作辊轴承组件提供安装基础,使工作辊能够按照轧机设计要求保持在规定的位置,并与轧机其他结构形成稳定的配合关系。
在轧制过程中,工作辊受到来自轧制材料的作用力,同时还会受到设备运行过程中产生的交变载荷、冲击和振动。工作辊轴承座需要通过其主体结构和安装连接位置,将相关载荷传递至轧机的承载结构。
除了提供支撑作用之外,工作辊轴承座还承担工作辊定位功能。轴承孔、安装面和定位结构之间的尺寸关系需要保持在设计要求范围内,从而帮助工作辊保持正确的位置和运行状态。
对于精密冷轧生产线而言,工作辊位置的稳定性会影响轧制过程以及最终产品质量。因此,轴承座加工过程中需要重点控制与工作辊轴承安装相关的关键尺寸和几何公差。
冷轧机传动侧工作辊轴承座可以应用于不同类型的冷轧生产设备,包括冷轧带钢、不锈钢带材、铝箔等产品的精密轧制生产线。
根据设备形式不同,该类轴承座还可以用于连续轧制机组,例如酸轧联合机组,以及可逆式轧机和其他冷轧设备。具体产品结构需要根据实际轧机配置和客户技术要求确定。
工作辊轴承座材料
材料选择是工作辊轴承座制造过程中的重要环节。轴承座材料需要根据产品所承受的载荷、结构要求、耐磨要求、加工条件以及设备工作环境进行选择。
根据现有技术资料,相关轧机部件所涉及的工作辊锻件材料包括 45钢、40Cr、42CrMo,支撑辊铸件材料包括 ZG310-570、ZG270-500。对于具体的工作辊轴承座产品,最终材料应根据客户图纸、轧机设备设计以及相应的技术标准确定。
轧机轴承座类产品常见的材料类别包括灰铸铁、球墨铸铁、铸钢、合金铸钢和锻钢。不同材料在强度、韧性、耐磨性、加工性能以及抗变形能力等方面具有不同特点。
例如,HT250、HT300等灰铸铁具有较好的承压性能和加工性能,可用于符合其使用条件的结构部件。QT400-18、QT500-7等球墨铸铁兼具一定的强度和韧性,在需要较好综合机械性能的应用中可以根据设计要求进行选择。
ZG270-500、ZG310-570等铸钢材料具有较好的承载能力,可用于部分重载轧机部件。对于需要进一步提高材料综合机械性能的应用,可以根据产品设计要求选用含铬、钼等合金元素的合金铸钢,例如ZG35CrMo。
对于需要较高强度性能的产品,也可以根据具体技术要求选用42CrMo、34CrNiMo6等锻钢材料。
需要说明的是,材料并不是脱离产品结构单独确定的。工作辊轴承座的材料选择需要综合考虑轧制力、冲击载荷、轴承配合条件、磨损要求、热影响、产品尺寸以及客户材料标准等因素。
轴承孔加工精度与配合控制
轴承孔是工作辊轴承座的重要加工部位,其尺寸精度、几何精度以及与其他定位面的相互位置关系会影响轴承组件的安装状态。
对于相关轧机轴承座产品,加工过程中需要对轴承孔的同轴度、圆柱度等几何精度进行控制。现有技术参考资料中给出的相关轴承孔同轴度要求可达到 ≤0.02 mm,具体产品的实际公差应以客户图纸和技术规范为准。
除轴承孔之外,轴承座上的配合面同样需要进行相应的精密加工。根据产品结构和工艺要求,部分配合面可以采用磨削或刮研等工艺,以满足规定的接触精度和配合要求。
准确加工轴承孔以及相关配合面,可以为轴承和工作辊组件提供稳定的安装基础,同时减少装配过程中不同零部件之间产生尺寸偏差的可能性。
由于冷轧机零部件通常具有尺寸较大、结构复杂等特点,因此合理的加工工艺规划十分重要。加工过程中需要综合考虑加工基准、装夹方式、加工余量、孔系位置以及最终检测要求。
对于关键轴承孔和安装面,应根据产品结构合理安排加工顺序,尽量减少不必要的基准转换和重复装夹,以保证关键尺寸和几何精度能够稳定达到图纸要求。
热处理与表面处理
工作辊轴承座的热处理工艺需要根据产品材料和实际技术要求确定。对于铸造或锻造毛坯,可以根据材料和工艺要求采用退火或正火处理,以降低铸造、锻造过程中产生的残余应力,并为后续机械加工提供较为稳定的材料状态。
对于42CrMo等合金钢材料,根据具体产品要求可以采用调质处理,即淬火加高温回火,以改善材料的综合机械性能。现有技术资料中给出了42CrMo调质后的参考硬度约为 HRC 28–32。实际热处理温度、保温时间、冷却方式以及最终硬度,应以材料标准和客户技术要求为准。
如果产品的特定轴承配合表面存在更高的耐磨要求,还可以根据实际应用考虑表面强化处理。例如,可针对特定表面采用高频感应淬火或渗碳等处理方式,以改善相应工作表面的耐磨性能。
热处理和表面处理并非所有工作辊轴承座都采用相同的工艺。具体工艺路线需要根据材料类别、零件结构、使用工况以及客户技术规范进行确定。
通过合理安排毛坯处理、机械加工、热处理和表面强化工序,可以使产品制造过程与最终使用要求保持一致。
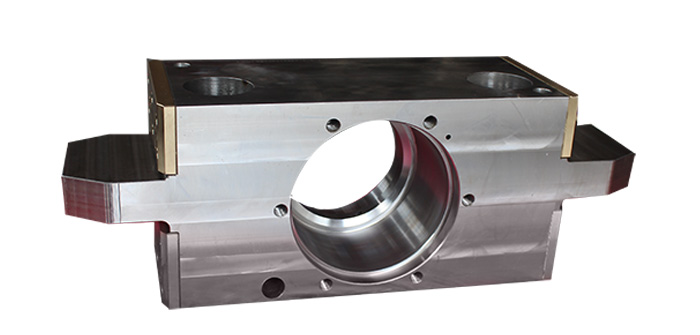
数控加工制造工艺
广纬精工通过长期轧机零部件加工经验,形成了较为成熟的工作辊轴承座机械加工工艺体系。
冷轧机传动侧工作辊轴承座通常涉及多个加工面、较大的结构尺寸以及轴承孔、安装孔和定位结构等复杂加工内容,因此需要根据具体产品制定合理的加工工艺。
主要加工过程包括:
1. 立式加工中心
立式加工中心可用于轴承座主体结构、主要平面、安装面以及相关结构特征的加工。根据产品图纸和工艺要求,对加工程序和加工顺序进行安排。
对于结构较为复杂的轴承座,可以根据实际尺寸和结构选择合适的装夹方式,并通过数控程序控制加工路径和加工尺寸。
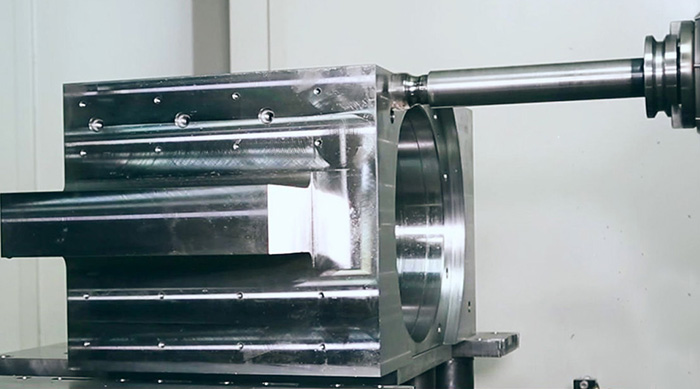
2. 卧式镗床
卧式镗床主要用于大型孔、深孔以及相关精密孔系的加工。对于工作辊轴承座而言,轴承孔及其他关键孔的位置和尺寸通常属于重要加工内容,因此需要根据图纸要求进行精确镗削。
通过合理安排镗削工序,可以对轴承孔尺寸、孔位关系以及相关几何精度进行控制,为后续装配和最终检测提供基础。
3. 钳工及辅助加工
完成主要数控加工和镗削工序后,可根据产品工艺要求进行去毛刺、清理、局部修整以及装配配合相关的辅助加工。
对于部分配合面,也可根据技术要求进行相应的精加工或刮研处理。
4. 最终检测
机械加工完成后,对工作辊轴承座进行最终检测。检测内容根据客户图纸和技术规范确定,包括关键尺寸、轴承孔、安装面以及相关几何公差等。
通过立式加工中心、卧式镗削、钳工处理和最终检测相结合,可以形成较为完整的工作辊轴承座制造流程。
CNC数控加工设备
广纬精工具备轧机精密零部件加工所需的数控制造设备,包括 DMG DMF1800×600五轴加工中心、卧式加工中心、立式加工中心、龙门加工中心以及高精度三坐标测量设备。
公司约80%的加工设备为CNC数控机床,为大型、复杂和高精度轧机零部件加工提供设备基础。
采用CNC数控设备,可以根据不同产品的图纸和工艺要求编制相应加工程序,对不同加工表面采用适合的加工方式,并使整个加工过程具有较好的重复性和可控性。
对于大型工作辊轴承座而言,设备选择尤其重要。产品可能同时包含大型安装面、轴承孔、连接结构以及多个加工基准,需要根据产品结构选择合适的加工设备。
立式加工中心适合完成多种平面和结构特征加工;卧式加工设备适合大型孔系和相关精密结构加工;龙门加工中心可以满足大型零部件的加工需求;五轴加工设备则能够为复杂结构零件提供更加灵活的加工方式。
不同类型设备之间的配合使用,可以提高广纬精工针对不同规格和不同结构工作辊轴承座的加工能力。
三坐标检测与质量控制
质量检测是冷轧机传动侧工作辊轴承座制造过程中的重要环节。
除常规尺寸检测之外,广纬精工配备高精度三坐标测量设备,用于轴承座及其他精密机械零部件的最终检测。三坐标测量精度可达到 2微米级,为产品尺寸及几何公差检测提供可靠的检测基础。
三坐标测量设备可以根据客户图纸要求,对关键尺寸、孔位、几何关系以及其他需要检测的项目进行测量。
对于工作辊轴承座而言,检测重点可以包括轴承孔尺寸、轴承孔同轴度、圆柱度、安装面、定位结构以及其他关键几何公差。具体检测项目和判定标准根据产品图纸和技术要求确定。
通过CNC数控加工、过程检查、常规尺寸检测和高精度三坐标最终检测相结合,可以形成从加工到最终验收的质量控制流程。
对于精密轧机部件而言,仅依靠加工设备本身并不能完全保证最终产品质量。合理的工艺规划和完善的检测手段同样重要。通过加工过程与检测过程相结合,可以更加有效地确认产品是否满足客户图纸要求。
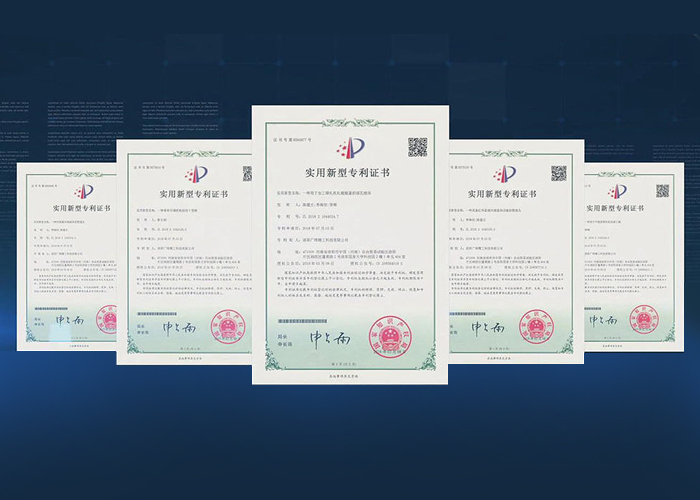
(证书)
广纬精工制造能力
广纬精工科技有限公司具有轧机精密零部件机械加工经验,主要加工产品包括各种轧机轴承座、弯辊块及其他非标精密机械零部件。
公司具备CNC数控加工、立式加工、卧式镗削、龙门加工以及精密尺寸检测等制造能力,可根据不同产品的结构、尺寸和技术要求制定相应加工方案。
经过长期生产经验积累,公司形成了针对轧机零部件的加工工艺体系,并根据产品结构、材料、图纸要求、加工顺序和检测要求进行生产安排。
除冷轧机传动侧工作辊轴承座之外,广纬精工还可以根据客户图纸加工不同结构的轧机轴承座、弯辊块以及其他轧制设备精密机械零部件。
公司通过数控制造设备、技术人员、成熟加工工艺、质量检测流程以及生产管理,为客户提供轧机零部件定制加工服务。
工作辊轴承座非标定制
不同冷轧机的设备配置、工作辊尺寸、轴承形式、安装结构以及传动方式可能存在差异,因此工作辊轴承座通常需要根据具体轧机设备进行制造。
广纬精工可根据客户提供的二维图纸、三维模型、材料要求、尺寸要求以及技术规范,对传动侧工作辊轴承座进行加工。
对于已有图纸的产品,可以根据客户提供的技术文件组织生产。对于非标工作辊轴承座,则可以根据实际零件结构、加工尺寸、材料和精度要求制定相应的制造工艺。
在生产过程中,可根据产品结构选择立式加工中心、卧式加工设备、龙门加工设备或五轴加工设备,并结合三坐标检测完成最终质量确认。
通过标准化的加工流程与针对性的工艺安排,广纬精工能够为不同规格、不同结构的冷轧机工作辊轴承座提供定制化制造服务。
质量管理与服务
广纬精工建立了相应的质量管理和生产管理流程,对轧机轴承座等精密零部件从加工准备、机械加工、过程检查到最终检测进行控制。
高精度数控加工设备为产品制造提供加工能力,成熟的机械加工工艺帮助控制生产过程,高精度三坐标测量设备则为关键尺寸和几何公差提供最终检测依据。
对于客户指定的材料、尺寸、公差和检测标准,公司可以根据产品技术文件进行生产和质量确认。
通过设备、工艺、人员和检测体系的综合配合,广纬精工致力于为冷轧机及其他轧制设备提供稳定的精密机械零部件加工服务。



