- 首页
- >
- 产品
- >
- 冷轧硅钢卷回火定制铸钢套筒
- >


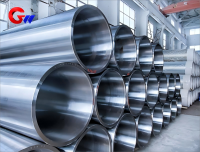
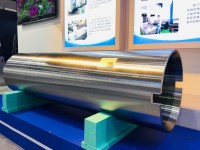
冷轧硅钢卷回火定制铸钢套筒
************************************GW铸钢线轴的优势**********************************
1、对轴套的同心度、动平衡等要求严格。
2、我公司的钢套毛坯采用离心铸造方法获得。
3、公司拥有自己专业的加工设计、开发和制造能力,并拥有成熟的加工技术。
- GW Precision
- China,Luoyang
- 合同约定
- 钢轴年产能4000件
- 信息
冷轧硅钢卷回火定制铸钢套筒
产品概述
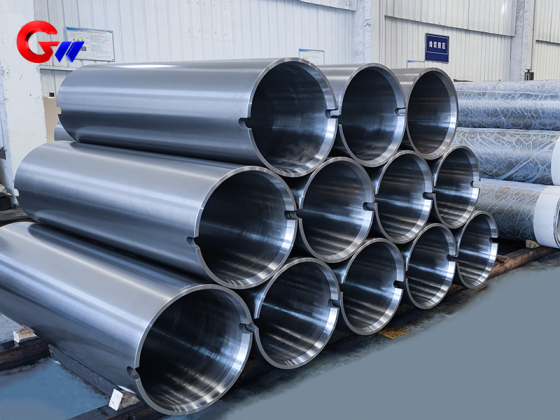
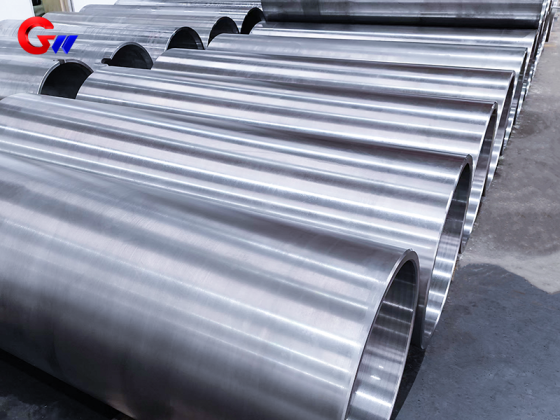
广纬精工生产用于冷轧硅钢卷平整及相关高精度冷轧设备的35CrMoV定制铸钢钢套筒,代表性规格为 565×505×1700 mm。钢套筒属于轧机旋转部件,在连续轧制过程中需要承受较大的径向压力、交变载荷,并承担轧机运行中的扭矩传递,因此对材料性能、尺寸精度、同轴度、圆柱对称性以及动态平衡等技术指标具有较高要求。
本产品采用35CrMoV材料,毛坯采用离心铸造工艺制造,之后根据产品机械性能要求进行热处理,并通过深孔镗削、CNC车削等精密机械加工完成成品制造。广纬精工对钢套筒的同轴度、动态平衡及相关加工精度进行严格控制,并根据客户设备图纸和实际使用要求进行定制。
公司拥有专业的工艺设计、产品开发和机械制造能力,同时具备成熟的钢套筒加工技术。针对不同轧机结构、安装尺寸及使用工况,可以根据客户提供的图纸、材料要求、尺寸要求和技术标准制定相应的生产加工工艺。
应用场景与工作条件
该定制铸钢钢套筒主要适用于冷轧硅钢卷及其他精密带材轧制设备。在冷轧过程中,钢套筒需要承受较大的径向压力,相关载荷可达到数百吨,同时还会受到连续轧制过程中产生的交变载荷和长期循环应力。
除了支撑旋转部件和承受载荷外,钢套筒还参与轧机的扭矩传递,使轧机能够完成高精度带材轧制。在高精度轧制条件下,带材厚度公差可达到约 ±1–3 μm。因此,与轧机旋转系统配套使用的钢套筒不仅需要满足基本的机械强度要求,还需要保持良好的尺寸稳定性和旋转稳定性。
该产品典型运行速度约为 300–800 rpm。在这一运行速度下,钢套筒长期承受重复旋转和周期性载荷,因此需要具备与实际工况相适应的疲劳性能和耐磨性能。对于连续运行的冷轧设备而言,钢套筒加工过程中形成的尺寸偏差以及质量分布不均,都可能对旋转系统的稳定运行产生影响,所以同轴度和动态平衡是产品制造过程中需要重点关注的技术指标。
冷轧设备通常处于相对较低的工作温度环境,正常冷轧温度一般为 ≤120°C,但在局部摩擦区域,由于设备运行及摩擦产生的热量,局部温度可能达到约 200°C。因此,钢套筒需要在温度变化、机械载荷和连续旋转共同作用的条件下保持稳定的机械性能和尺寸状态。
在润滑方面,钢套筒需要适应轧机使用的轧制油环境,以降低运行过程中的摩擦和磨损,并减少因工作环境造成的腐蚀及粘着磨损。实际材料及加工要求可根据客户设备的具体工作条件进行确定。
该类钢套筒可应用于四辊、六辊冷轧机,包括 Sendzimir轧机、UC-MILL轧机等,同时也适用于汽车板、镀锡板等产品使用的高精度轧机。不同设备的结构、安装方式、运行速度和尺寸要求存在差异,因此产品通常根据客户图纸进行非标定制,而不是采用单一固定规格。
35CrMoV材料及机械性能
本产品采用35CrMoV材料,并按照淬火+高温回火的调质状态进行材料性能控制。代表性钢套筒规格为 565×505×1700 mm。根据现有技术资料,35CrMoV调质后的典型机械性能包括:
| 性能指标 | 典型值 | 检测标准 |
|---|---|---|
| 抗拉强度 | 900–1100 MPa | GB/T 228.1(ISO 6892) |
| 屈服强度 | 750–950 MPa | GB/T 228.1(ISO 6892) |
| 伸长率 | ≥12% | 标距5d |
| 冲击功 | ≥50 J | GB/T 229(ISO 148) |
| 硬度 | HRC 28–35 | GB/T 230.1 |
| 断面收缩率 | ≥45% | — |
其中,抗拉强度要求为 900–1100 MPa,屈服强度为 750–950 MPa,能够为钢套筒在较高载荷条件下工作提供相应的强度基础。伸长率≥12%、室温冲击功≥50 J以及断面收缩率≥45%的指标,则可作为材料塑性、韧性及变形能力的评价依据。
调质状态下的硬度要求为 HRC 28–35。对于具有明确机械性能要求的钢套筒,广纬精工会根据产品技术要求实施相应的热处理,并进行对应的机械性能检测,以确认材料最终状态满足产品要求。
对于冷轧硅钢卷平整及高精度轧制设备而言,钢套筒需要长期承受交变载荷和连续旋转,因此材料性能不能只考虑静态强度,还需要结合实际使用环境综合考虑强度、韧性、耐磨性及长期循环工作的要求。具体材料性能和检测项目可按照客户技术文件及产品实际要求确定。
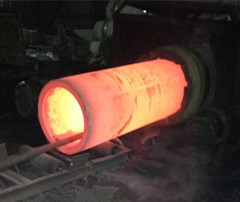
离心铸造、热处理与精密加工
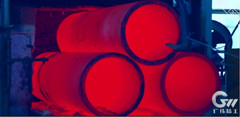
广纬精工采用离心铸造工艺制造钢套筒毛坯。对于具有较长尺寸和回转体结构的钢套筒而言,离心铸造能够为后续机械加工提供相应的毛坯基础。生产过程中需要控制铸造质量,减少裂纹、夹渣、气孔、砂眼等缺陷,为后续热处理和机械加工提供可靠基础。
钢套筒毛坯完成后,根据产品机械性能要求进行热处理。对于明确要求机械性能的产品,公司会严格执行相应的热处理工艺,并配套进行机械性能检测。通过热处理和检测相结合的方式,对材料的抗拉强度、屈服强度、伸长率、冲击功、硬度及其他要求进行控制,使产品达到规定的材料状态。
针对超长钢套筒内孔加工,广纬精工自主开发并制造了专用的变速自动进给深孔镗床。该设备针对长尺寸钢套筒的深孔加工特点进行设计,为超长内孔提供专用加工方式,有利于提高内孔加工过程的稳定性,并满足产品相应的加工要求。
钢套筒外圆加工则在CNC车床上完成,以控制外圆尺寸精度。通过专用深孔加工设备与CNC车削设备相结合,可以针对钢套筒的内孔、外圆等主要结构进行连续加工控制。
经过持续的工艺改进,广纬精工形成了较为完善的钢套筒加工工艺体系,对产品的同轴度、圆柱对称性、尺寸精度和动态平衡等技术指标进行综合控制。对于运行速度达到300–800 rpm的旋转部件而言,这些指标具有重要意义。
钢套筒的加工质量并不是由单独一道工序决定的,而是与毛坯质量、热处理状态、内孔加工、外圆加工以及最终检测共同相关。因此,广纬精工将离心铸造、热处理、深孔镗削、CNC加工和质量检测进行结合,根据具体产品要求制定对应的制造工艺。
质量控制与定制制造
对于冷轧硅钢卷平整设备使用的钢套筒,材料、铸造、热处理和机械加工需要形成完整的质量控制过程。广纬精工拥有自主的专业工艺设计、产品开发和制造能力,并具备成熟的钢套筒加工技术,可根据客户图纸及技术文件进行定制生产。
以本产品为例,代表性材料为35CrMoV,规格为 565×505×1700 mm,适用于冷轧硅钢卷及相关高精度冷轧设备。根据客户实际设备条件,可以进一步确定钢套筒的结构尺寸、材料状态、机械性能、加工精度、同轴度、动态平衡以及其他技术要求。
对于需要承受数百吨径向压力、300–800 rpm运行以及长期循环载荷的冷轧设备而言,钢套筒需要在材料强度和机械加工精度之间保持合理匹配。广纬精工通过离心铸造获得毛坯,结合针对性热处理、超长内孔深孔镗削和CNC外圆加工,并对同轴度、圆柱对称性、尺寸精度及动态平衡等指标进行控制,从而满足定制化冷轧设备零部件的制造要求。
广纬精工可根据客户提供的设备图纸、产品规格、材料要求、机械性能要求和加工技术要求进行定制制造,为冷轧硅钢卷、汽车板、镀锡板等相关轧制设备提供铸钢钢套筒产品。