

- 首页
- >
- 产品
- >
- 定制35CrMoV冷轧机钢套
- >
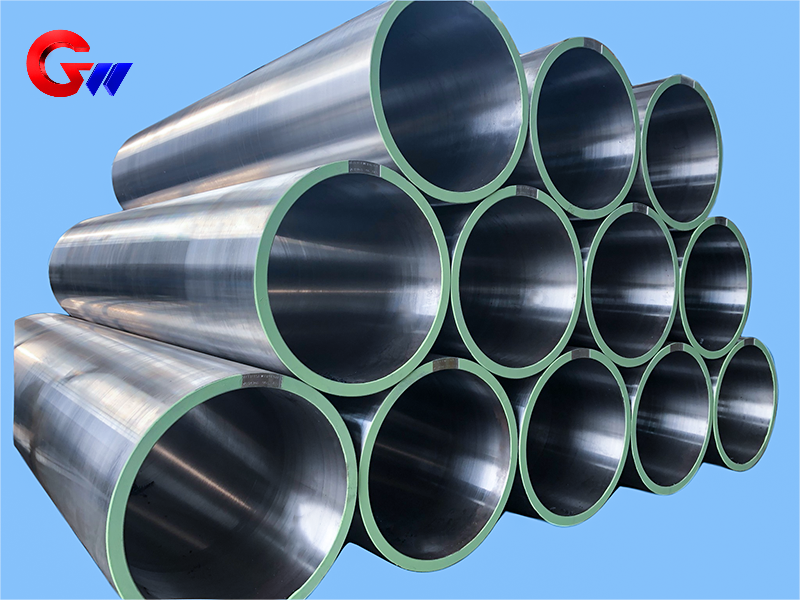
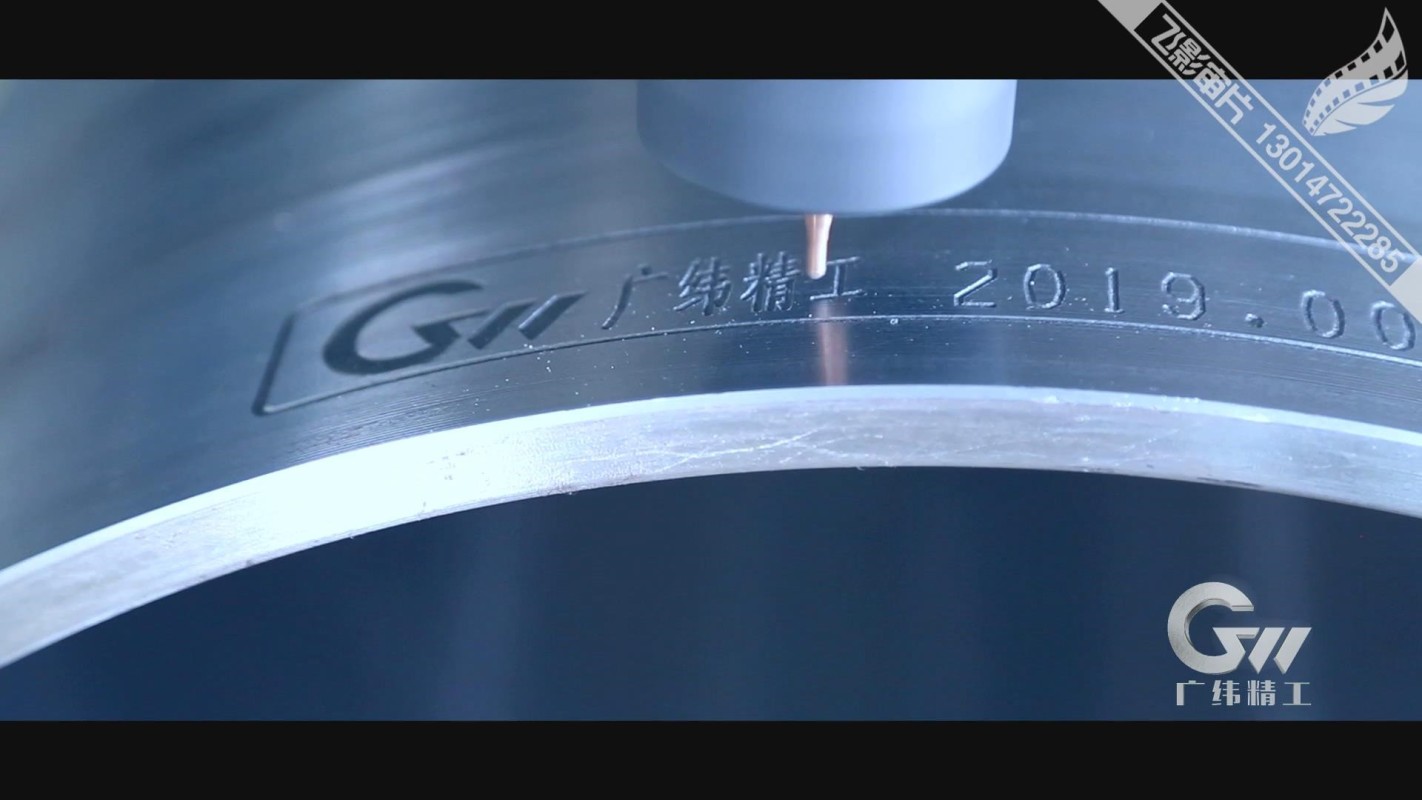
定制35CrMoV冷轧机钢套
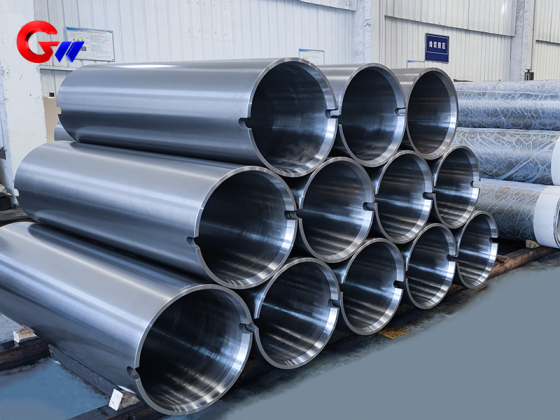
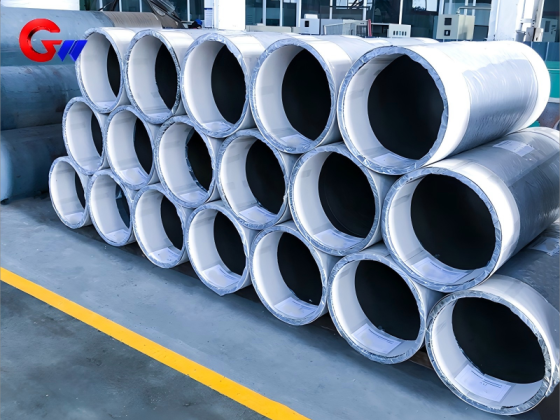
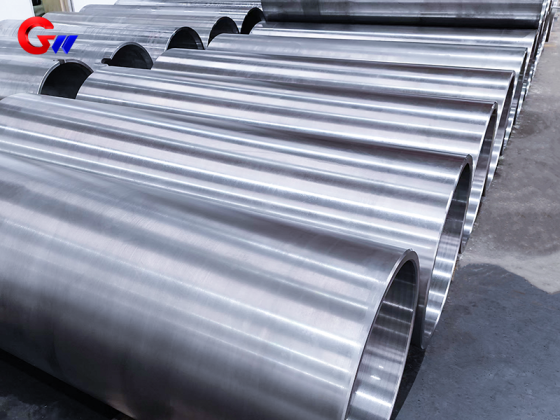
35CrMoV钢套筒适用于冷轧机传动、支撑及精密定位等工况,可根据客户图纸和技术要求进行定制加工。本产品规格为 Φ502×Φ560×1700 mm,采用35CrMoV钢,经调质处理后具有较高的强度、韧性和抗疲劳性能。材料抗拉强度为 900–1100 MPa,屈服强度 750–950 MPa,伸长率≥12%,室温冲击功≥50 J,调质硬度HRC 28–35,断面收缩率≥45%。产品制造涵盖ESR钢锭、多向锻造、机械加工、热处理、表面强化、精密磨削及无损检测等工艺。
- GW Precision
- China,Luoyang
- 合同约定
- 钢轴年产能4000件
- 信息
 定制35CrMoV冷轧机钢套筒
35CrMoV钢套筒材料及机械性能
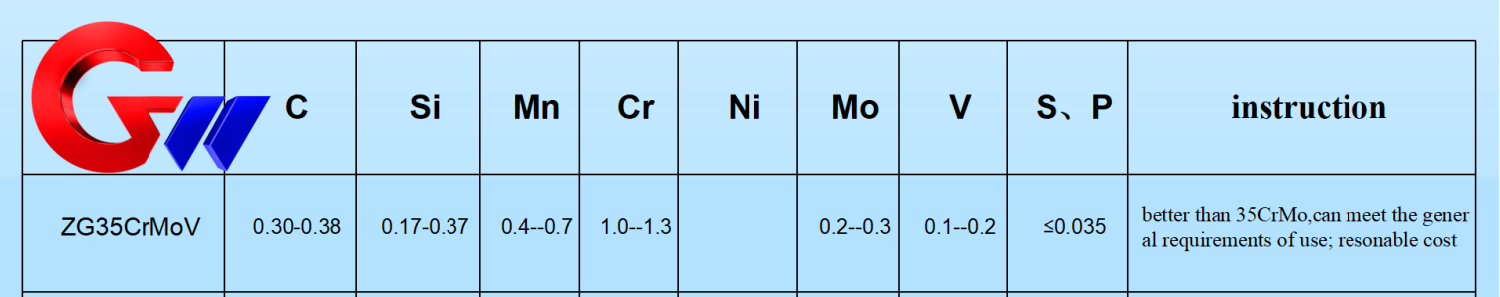
35CrMoV钢是一种具有较高强度和综合韧性的合金结构钢,适用于冷轧机钢套筒等需要承受较大扭矩、径向载荷和周期性冲击的机械零部件。对于冷轧设备而言,钢套筒不仅需要具备足够的静态强度,还需要在长期循环载荷作用下保持尺寸稳定性和抗疲劳能力。
本产品采用35CrMoV材料,经过淬火和高温回火调质处理。根据材料性能要求,其主要机械性能如下:
抗拉强度:900–1100 MPa
屈服强度:750–950 MPa
伸长率:≥12%
断面收缩率:≥45%
室温冲击功:≥50 J
调质硬度:HRC 28–35
抗拉强度按照 **GB/T 228.1(ISO 6892)**进行检测,伸长率采用5d标距,其中d为试样直径;冲击性能按照 **GB/T 229(ISO 148)**进行检测;硬度按照 GB/T 230.1进行检测。
这些性能指标使35CrMoV钢套筒能够在冷轧机的周期性载荷、扭转载荷以及振动冲击条件下保持稳定的机械性能。对于需要长期运行的冷轧设备,材料强度与韧性的合理匹配也是钢套筒尺寸稳定性和抗疲劳性能的重要基础。
35CrMoV与其他合金钢材料对比
根据冷轧机钢套筒的使用需求,35CrMoV可与42CrMo、34CrNiMo6等材料进行对比。不同材料在化学成分、强度、韧性以及成本方面具有不同特点。
| 材料 | 碳含量 | 钒含量 | 抗拉强度 | 主要特点 |
|---|---|---|---|---|
| 35CrMoV | 0.32–0.40% | 0.10–0.20% | 900–1100 MPa | 强度与韧性综合性能较好,成本相对较低 |
| 42CrMo | 0.38–0.45% | 未提供 | 1000–1200 MPa | 强度较高,但韧性略低于35CrMoV |
| 34CrNiMo6 | 0.30–0.38% | 未提供 | 1000–1300 MPa | 韧性和抗疲劳性能较高,含镍合金元素 |
35CrMoV中的钒含量为 0.10–0.20%,在保证强度的同时,有助于获得较好的综合力学性能。与42CrMo相比,35CrMoV的抗拉强度范围略低,但在强度、韧性和成本之间具有较好的综合平衡。与34CrNiMo6相比,35CrMoV在部分高强度应用中的强度水平并不占优势,但其材料成本相对较低,适合根据冷轧机具体载荷和使用要求进行材料选择。
因此,在钢套筒实际制造过程中,并不是单纯追求更高的抗拉强度,而需要结合传递扭矩、径向载荷、疲劳工况、加工要求以及设备整体设计进行材料选择。
冷轧机中的钢套筒功能
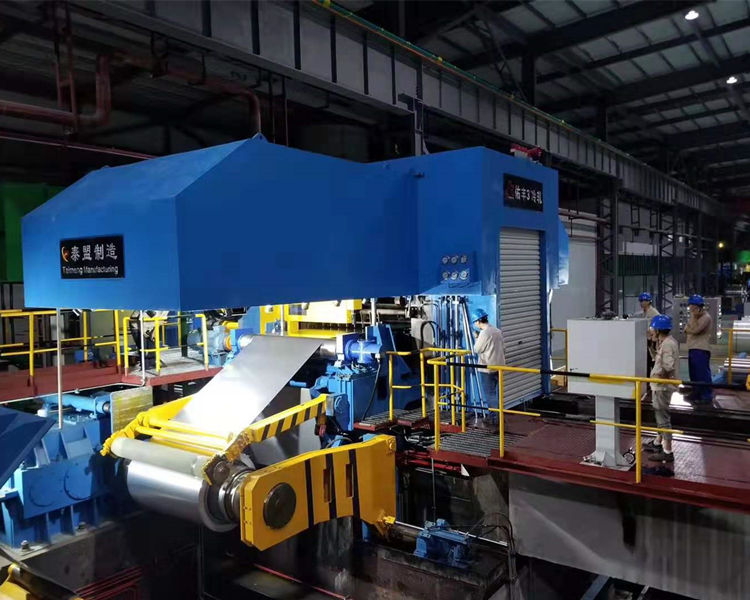
35CrMoV钢套筒主要用于冷轧机传动系统中的连接、支撑和精确定位。其规格为 Φ502×Φ560×1700 mm,具体结构及尺寸可根据客户图纸进行定制。
在力矩传递方面,钢套筒用于连接轧机与传动轴,将传动系统产生的扭矩传递至轧制机构。根据具体设备配置,其承受的轧制扭矩可达到 2000 kN·m或更高,同时承受约 500–3000吨范围内的径向轧制力。实际载荷取决于轧机结构、轧辊尺寸、轧制材料和工艺参数。
在精密定位方面,钢套筒需要保证轧机与传动系统之间的相对位置关系。产品要求轧机与传动系统之间的同轴度达到 ≤0.02 mm,以减少传动系统偏心对轧制过程产生的影响。如果同轴度控制不足,可能导致带材运行偏差、板带厚度不均以及传动系统受力不均等问题。
钢套筒同时承担一定的缓冲和抗疲劳作用。在冷轧过程中,设备会受到周期性轧制力、传动载荷和机械振动。当流量等运行条件突然变化时,设备可能产生动态载荷。钢套筒需要通过自身结构和材料性能承受这些变化产生的冲击和振动,降低局部应力集中对零部件的影响。
耐磨性能与冷轧工况适应性
钢套筒部分接触区域需要承受轴承或辊系相关部位产生的长期滑动摩擦,因此除了整体强度外,接触表面的耐磨性能同样重要。
根据产品技术要求,钢套筒接触表面硬度可达到 HRC 50–55。较高的表面硬度能够提高接触区域抵抗长期摩擦和磨损的能力。对于持续运行的冷轧设备,表面硬度、尺寸精度以及表面粗糙度需要结合具体配合关系进行控制。
冷轧机工作环境通常不像热轧机那样处于高温状态,但钢套筒仍然需要适应约 60–120°C 的工作温度范围。在这一温度条件下,零部件需要保持稳定的尺寸精度,因此钢套筒材料的热膨胀特性需要与轧机整体结构和配合部件相匹配。
对于精密配合结构而言,温度变化造成的尺寸变化不能被忽略。通过材料选择、热处理以及精密加工,可以使钢套筒在工作状态下保持设计要求的几何尺寸和配合关系。
ESR钢锭与多向锻造
35CrMoV钢套筒采用 ESR电渣重熔钢锭作为原材料。ESR材料具有较低的偏析水平,钢中硫、磷含量控制要求为 S/P≤0.015%。
钢锭经过多向锻造,使材料内部组织进一步均匀化。锻造温度控制在 1100–850°C,锻造比要求 ≥4。多向锻造能够改善大型钢制毛坯内部组织,并有助于消除原始铸态组织中的缺陷。
完成成形后立即进行正火处理,工艺参数为 880°C×2 h。正火过程用于进一步细化晶粒、改善材料组织,为后续机械加工和热处理提供稳定的材料基础。
对于Φ502×Φ560×1700 mm的大尺寸钢套筒而言,毛坯质量会直接影响后续加工余量、热处理变形以及最终尺寸稳定性。因此,从ESR钢锭到锻造毛坯的过程控制是整个制造流程的重要组成部分。
机械加工与深孔加工
锻造完成后,钢套筒进入机械加工阶段。首先进行外圆和端面的粗车加工,并根据最终尺寸要求保留 2–3 mm的机械加工余量,为后续精加工和热处理变形控制提供空间。
螺纹部位采用钻孔、攻丝加工,螺纹精度要求达到 6H。对于钢套筒中的内部冷却结构,则采用深孔钻削工艺进行加工。
内部冷却通道孔径为 Φ15±0.2 mm,直线度要求达到 ≤0.1 mm/m。深孔加工不仅需要控制孔径,还需要控制孔道的直线度和空间位置。对于长尺寸钢套筒,如果内部孔道偏移过大,可能影响冷却效果及整体结构性能,因此深孔加工设备和工艺稳定性十分重要。
内孔采用精密镗削加工,内孔精度达到 IT7,圆柱度要求 ≤0.01 mm。内孔尺寸、圆柱度以及与外圆之间的同轴关系,是钢套筒最终装配精度的重要控制项目。
调质处理与表面强化
35CrMoV钢套筒采用淬火加高温回火的调质热处理方式。淬火温度为 850°C,采用油冷;随后进行 550°C×4 h高温回火。
该热处理工艺用于获得具有较好强度与韧性的调质组织。根据该具体热处理工艺,硬度要求为 HRC 28–32。这里的工艺结果范围与产品机械性能要求中的HRC 28–35有所区别,实际最终指标根据客户技术要求及产品检验标准确定。
在基础调质处理之后,还可以根据使用部位和耐磨要求进行表面强化。
一种表面强化方式为离子氮化。氮化后表面硬度要求达到 ≥HV900,渗层深度为 0.3–0.5 mm,耐磨性能可提高约 5倍。
另一种可选工艺为激光淬火。经过激光淬火后,接触表面硬度可达到 HRC 55–60,变形控制在 <0.03 mm。
不同表面强化方式适用于不同的接触条件和客户技术要求,因此实际工艺需要根据钢套筒结构、配合部位及使用工况进行确定。
精密加工与尺寸控制
热处理完成后,钢套筒进行精密机械加工。外圆采用CNC外圆磨床进行精密磨削,尺寸公差控制在 ±0.005 mm,表面粗糙度达到 Ra≤0.4 μm。
对于内孔,则采用内孔珩磨工艺进行进一步精加工,圆度要求达到 ≤0.005 mm。内孔珩磨不仅用于改善表面质量,同时用于进一步提高孔的几何精度。
钢套筒属于长尺寸、高精度机械零件,其最终质量不能只通过单一尺寸进行判断。外圆尺寸、内孔尺寸、圆柱度、圆度、同轴度、表面粗糙度以及内部结构位置都需要综合控制。
因此,在加工过程中需要结合粗加工、热处理、半精加工和精加工等不同阶段进行尺寸控制,使最终产品符合客户图纸和技术要求。
无损检测与残余应力检测
35CrMoV钢套筒完成加工和热处理后,需要进行相应的质量检测。
内部质量采用超声波检测,检测标准为 EN 10228-3,要求不得存在大于 Φ1 mm的缺陷。
对于锻造的大型钢制零部件而言,内部缺陷控制非常重要。通过超声波检测,可以对钢套筒内部可能存在的缺陷进行检查,避免内部质量问题进入最终装配和使用阶段。
此外,产品还进行X射线衍射残余应力检测。要求压缩应力层达到 ≥0.2 mm。残余应力检测可以用于评估加工及热处理后材料表层的应力状态,为产品的尺寸稳定性和使用可靠性提供检测依据。
通过尺寸检测、表面粗糙度检测、几何精度检测、超声波检测以及残余应力检测,可以对35CrMoV钢套筒进行多维度质量控制。
专用深孔钻削设备与定制加工能力
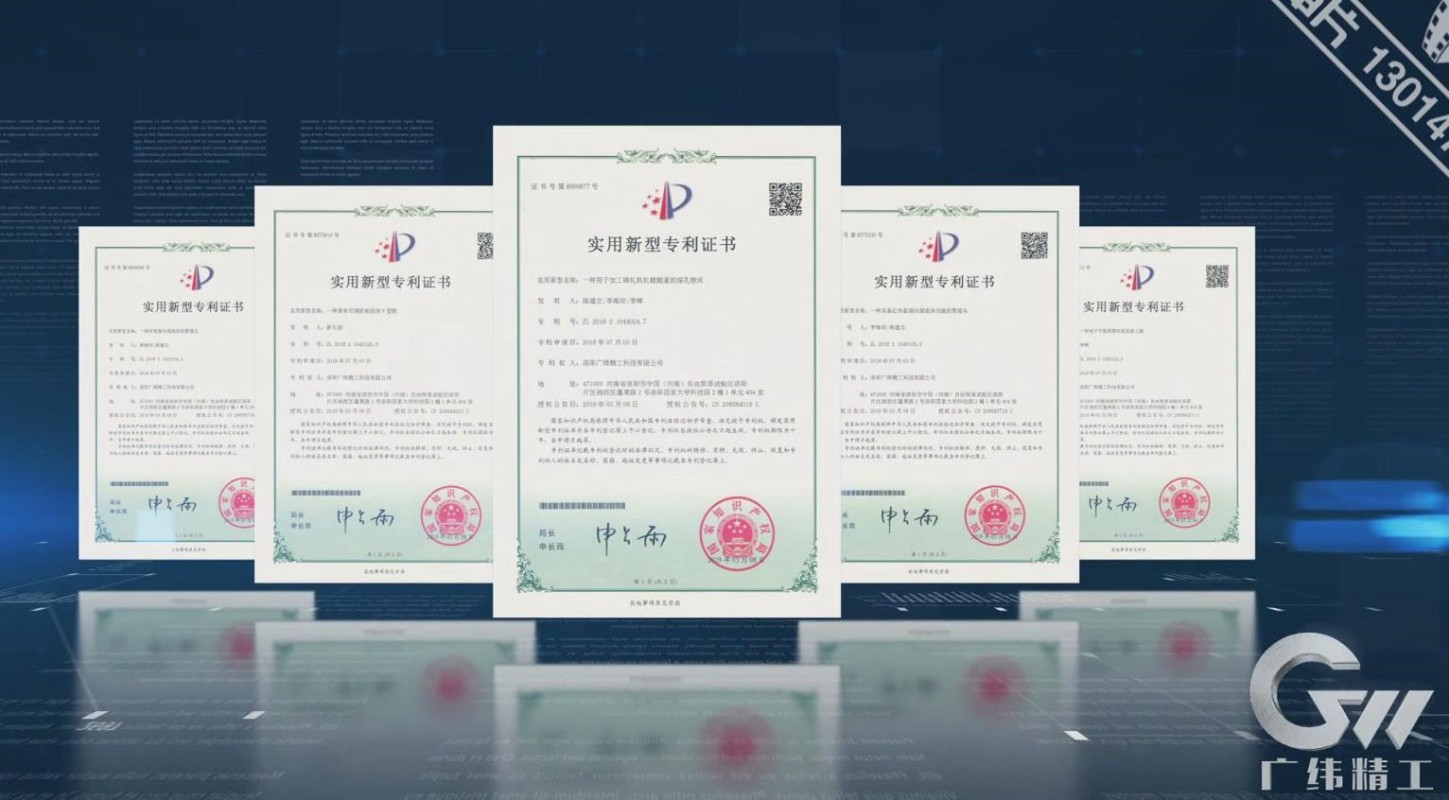
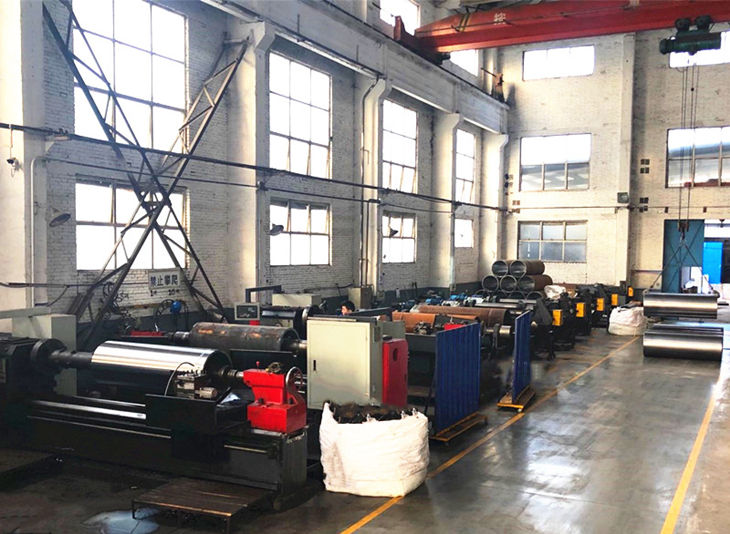
针对钢套筒内部深孔加工,广纬精工拥有自主研发的专用深孔钻孔设备,并已取得国家专利。该设备具有较好的加工刚性,可减少重复装夹对加工精度产生的影响,并提高长尺寸钢套筒深孔加工过程的稳定性。
设备结构和加工工艺经过持续优化,在钢套筒生产过程中形成了较为完整的专用加工体系。通过对加工基准、内外圆加工、深孔加工以及精密检测等环节进行协调控制,可以保证钢套筒的 同心度、圆柱度、对称度以及动平衡等要求。
对于冷轧机使用的定制钢套筒,不同设备的图纸尺寸、配合关系和技术要求存在差异。因此,具体尺寸公差和几何精度以客户图纸及技术协议为准。广纬精工可根据客户提供的图纸进行材料、锻造、机械加工、热处理、表面强化和最终检测等工序的定制化制造。
定制35CrMoV冷轧机钢套筒
本35CrMoV钢套筒规格为 Φ502×Φ560×1700 mm,适用于冷轧机传动和相关机械系统。产品以35CrMoV合金钢为材料,通过ESR钢锭、多向锻造、正火、粗加工、深孔加工、调质热处理、表面强化、精密磨削和检测等工艺完成制造。
从材料性能到最终尺寸精度,钢套筒的制造需要同时考虑承载能力、传动扭矩、抗疲劳性能、耐磨性能、温度变化以及装配精度。对于需要较高同轴度和尺寸稳定性的冷轧设备部件,制造过程中需要对每一道关键工序进行针对性的精度控制。