- 首页
- >
- 产品
- >
- 铝带轧机铸钢套筒(动平衡检验)
- >


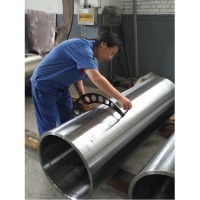
铝带轧机铸钢套筒(动平衡检验)
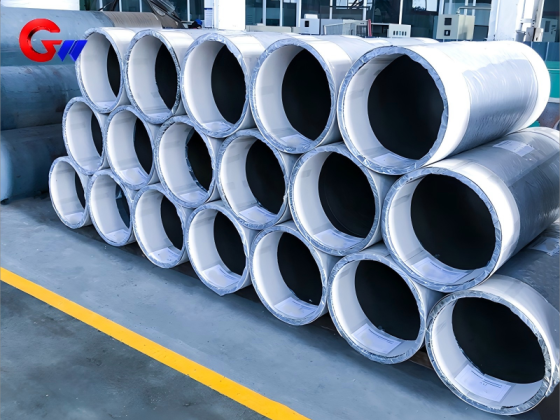
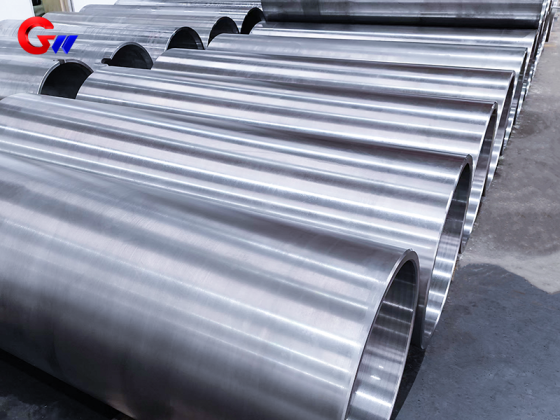
铝带轧机铸钢套筒采用 35NiCrMo钢制造,规格为 565 × 505 × 1700 mm,适用于铝带、铝箔高速轧制设备。适用轧制速度为 1200–2500 m/min,材料厚度为 0.1–2.0 mm,可用于四辊、六辊冷轧机以及生产电池箔、包装箔的 20辊森吉米尔轧机。套筒残余不平衡量控制在 ≤0.4 g·cm/kg(G0.4级),振动幅值控制在 ≤0.8 μm,轧制区瞬时温度约为 150–250°C,适用于承受高速旋转、交变机械载荷及热机械应力的铝带轧制工况。
- GW Precision
- China,Luoyang
- 合同约定
- 钢轴年产能4000件
- 信息
铝带轧机铸钢套筒(动平衡检验)
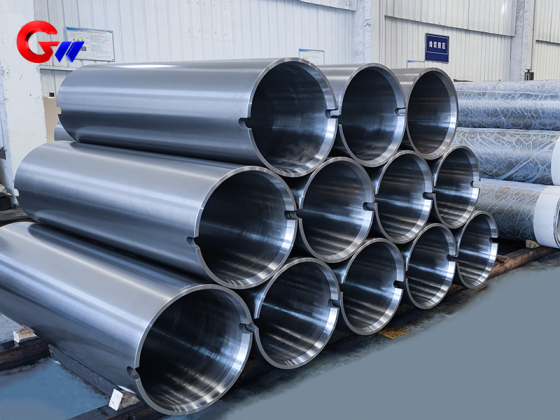
铝带轧机铸钢套筒是用于铝带、铝箔轧制设备的大型旋转支撑类铸钢零部件。该产品采用 35NiCrMo钢制造,成品规格为 565 × 505 × 1700 mm,主要面向高速旋转、连续机械载荷以及交变热应力条件下的铝带轧制应用。
该钢套筒适用于轧制速度 1200–2500 m/min、材料厚度 0.1–2.0 mm 的铝带及铝箔轧制生产线。典型配套设备包括四辊冷轧机、六辊冷轧机以及20辊森吉米尔轧机。其中,20辊轧机可用于电池箔、包装箔等铝箔产品的轧制生产。
35NiCrMo钢材料及热处理
套筒采用 35NiCrMo钢,原始产品数据给出的抗拉强度为 ≥850 MPa。该材料具有较好的强度、冲击韧性和疲劳性能,适用于承受持续旋转载荷及重复交变应力的大型机械零部件。
产品经过淬火和高温回火热处理,以获得所要求的材料性能。热处理后的硬度控制在 HRC 30–40。通过合理的热处理状态,使材料在强度、硬度和韧性之间达到适合实际轧制工况的性能要求。
在实际铝带轧制过程中,轧制区瞬时温度约为 150–250°C。同时,根据材料性能数据,该材料短时工作温度能力约为 400–500°C。因此,套筒在实际使用过程中需要承受轧制过程中的反复热机械载荷以及温度变化带来的交变应力。
需要说明的是,150–250°C为实际轧制区瞬时温度,400–500°C为材料短时工作温度能力,两者对应不同的工况条件,并不代表套筒需要长期连续在400–500°C下运行。
高速轧制动平衡与运行稳定性
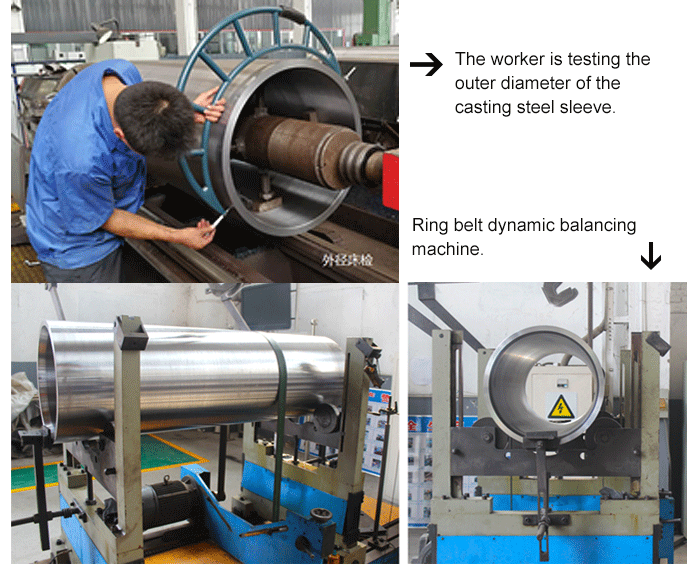
对于铝带高速轧制设备,钢套筒的动平衡性能是影响旋转稳定性的重要因素。本产品残余不平衡量控制在 ≤0.4 g·cm/kg,达到 G0.4级要求。
在高速旋转过程中,残余不平衡会产生相应的离心力,因此需要对套筒进行动平衡控制,以降低旋转系统的不平衡激励。产品同时针对高速轧制过程中的高频振动进行控制,规定振动幅值 ≤0.8 μm。
动平衡、振动控制与套筒的材料性能、加工精度及几何精度共同影响高速旋转状态下的运行稳定性。对于铝带和铝箔轧制设备而言,稳定的旋转状态有助于维持轧制过程的一致性,并为铝带厚度及表面质量控制提供稳定的设备条件。
大型套筒精密加工工艺
套筒毛坯首先使用广纬精工自主开发的打孔机进行孔加工。在镗孔过程中,通过对内孔前后端进行加工,控制孔径两端的同轴关系。
加工时保持工件固定,由刀轴旋转完成内孔切削。这种加工方式有助于降低内孔加工过程中可能产生的锥度误差和形状误差,同时改善切削过程中切屑排出条件。更顺畅的排屑能够改善加工表面质量,并降低切屑堆积对内孔表面造成划伤的风险。
完成初步孔加工后,套筒进一步使用经过多年大型高精度机械加工经验开发的双自定心数控机床进行精密加工。
机床两端采用液压支撑卡盘,可以快速对套筒两端内孔位置进行定位和支撑。在大型套筒加工过程中,通过两端液压支撑及自定心定位方式,控制工件装夹后的加工基准关系,并保持后续加工所要求的同轴度。
随后对套筒外圆进行数控加工,同时控制内、外圆之间的同心关系。内孔两端的锥形圆面也进行相应加工,并保证其在规定要求下的同轴关系。
对于用于高速轧制设备的大型旋转钢套筒而言,内孔、外圆及两端孔位之间的几何关系会直接影响旋转状态,因此在加工过程中需要同时关注尺寸精度、形状精度以及位置精度,而不仅仅是单一尺寸的控制。
热机械应力及高温工况
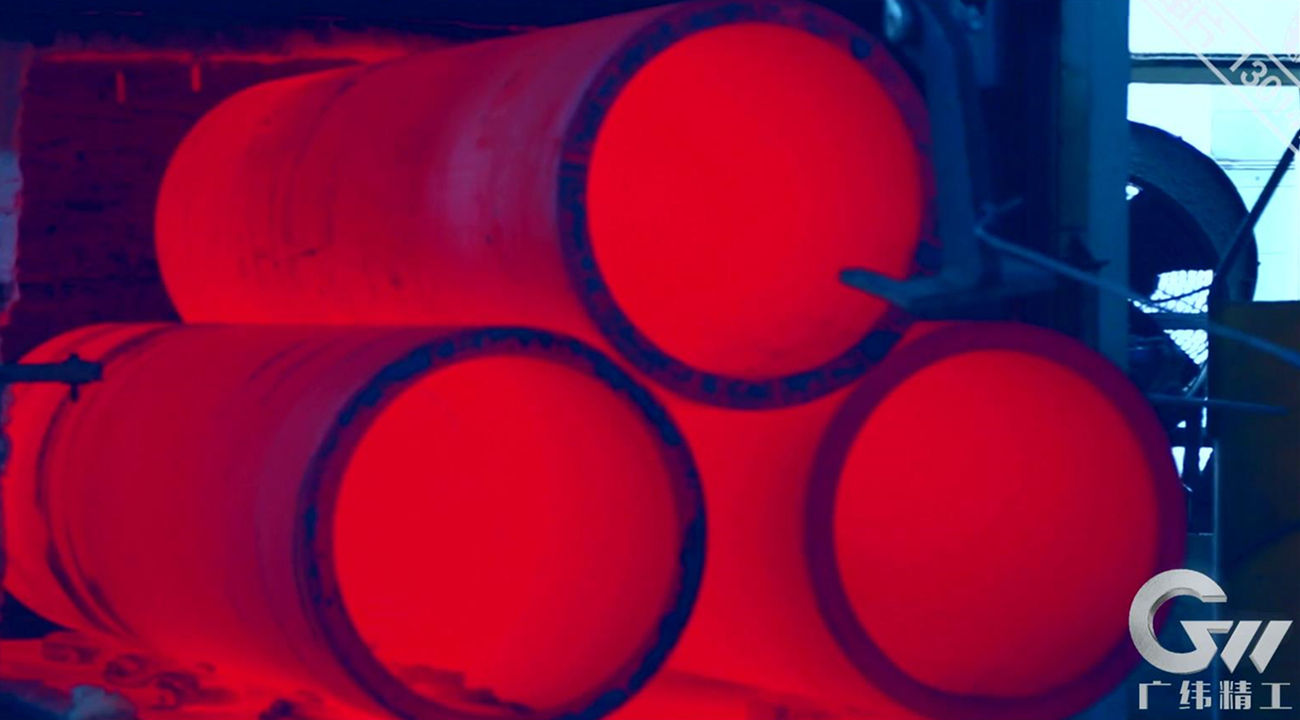
铝带轧制过程中,钢套筒持续处于旋转和机械载荷作用下,同时受到轧制区温度变化带来的热机械交变应力。
35NiCrMo钢以及相应的热处理状态,为套筒在此类工况下提供所需的材料强度、硬度和韧性。产品抗拉强度为 ≥850 MPa,热处理后硬度为 HRC 30–40,用于满足大型旋转零部件在持续机械载荷和交变应力下的性能要求。
实际轧制区瞬时温度约为 150–250°C,材料短时工作温度能力约为 400–500°C。在产品设计和制造过程中,需要综合考虑机械载荷、旋转状态及温度变化对套筒的影响。
焊接及焊后处理
如果制造或维修过程中涉及焊接修复,焊接前需要进行 200–300°C预热。焊接完成后进行相应的焊后热处理,以降低焊接过程中产生裂纹的风险,并控制焊接残余热应力。
对于大型35NiCrMo钢套筒而言,焊接过程中的温度控制属于制造及维修工艺的一部分。通过焊前预热和焊后处理,可以降低快速温度变化对材料组织及结构状态产生的不利影响。
检测与质量文件
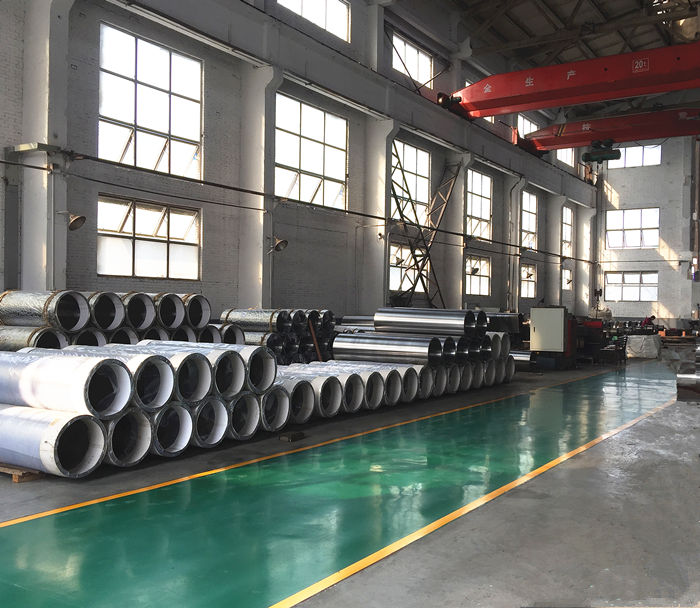
产品制造完成后进行相应的质量检验,并可提供完整的技术及检测资料,包括:
化学成分分析报告
热处理报告
材料机械性能分析报告
尺寸公差检测报告
形位公差检测报告
这些检测资料用于记录材料状态、热处理状态以及最终加工结果,为产品质量控制和过程追溯提供依据。
对于高速铝带轧制设备使用的大型钢套筒,尺寸及形位精度检测尤为重要。产品需要作为旋转系统的一部分长期工作,因此材料、热处理、加工尺寸、形状位置精度以及动平衡均需要纳入整体质量控制范围。
铝带及铝箔轧制应用
该 35NiCrMo铸钢套筒主要适用于铝带和铝箔高速轧制设备,适用轧制速度 1200–2500 m/min,材料厚度 0.1–2.0 mm。典型设备包括四辊冷轧机、六辊冷轧机和20辊森吉米尔轧机,20辊轧机可用于电池箔、包装箔等产品生产。
产品规格为 565 × 505 × 1700 mm,制造过程中结合大型内孔加工、双自定心数控加工、液压支撑定位、外圆加工及动平衡控制等工艺。
从材料选择、热处理、精密机械加工到动平衡和最终检测,整个制造过程围绕高速铝带轧制设备对钢套筒的实际使用要求进行控制。广纬精工可根据客户具体轧机型号、安装尺寸及技术要求,对钢套筒进行定制加工,并配套相应的材料、热处理、尺寸及形位公差检测资料。